Az ipari tárolási megoldások világában a kifejezések álló állvány és raklaptartó állvány gyakran felcserélhetően használják. Ami azonban az ezeket előállító gépeket illeti, van egy határozott és fontos különbség. A különbség megértése an Álló állványos tekercsformázó gép és a pallet rack roll forming machine is critical for any manufacturer or warehouse operator looking to invest in production equipment. While both are used to create components for storage systems, they are optimized for different profiles, load capacities, and production goals. This article provides a deep-dive, technical comparison to help you determine which machine aligns with your manufacturing requirements.
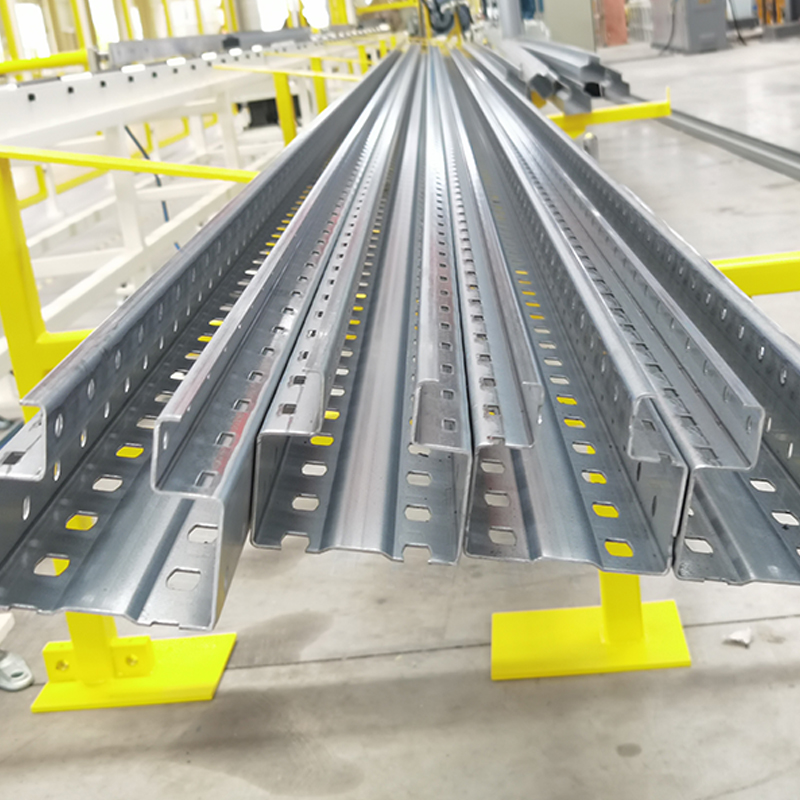
A gépezet megértéséhez először meg kell érteni az általuk létrehozott termékeket. A raklapos állványrendszer egy komplett szerkezet, de alapvető elemei a gerendák (vízszintes teherhordók) és a tartóoszlopok (függőleges keretek). A "raklapállvány-hengerformázó gép" kifejezést gyakran használják tág kategóriaként azon berendezésekre, amelyek ehhez a rendszerhez alkatrészeket gyártanak. A pontos ipari terminológiával élve azonban ez a gép jellemzően úgy van beállítva, hogy a gerendákat vagy a teljes vázszerkezetet állítsa elő, miközben egy dedikált Álló állványos tekercsformázó gép kifejezetten a függőleges oszlopok előállítására tervezték.
Az állóoszlop, más néven függőleges keret vagy oszlop, bármely állványrendszer szerkezeti gerince. Ez egy függőleges tartó, amelynek el kell viselnie a raktározott áru teljes súlyát, amely a gerendákról kerül átadásra. Ezeket az alkatrészeket sajátos keresztmetszeti formájuk jellemzi – gyakran L-alakú, C-alakú vagy speciális, nagy teherbírású C-típusú –, és egy sor lyukakat vagy hornyokat tartalmaznak az állítható gerendák elhelyezéséhez. A tartóoszlop kialakítása és szilárdsága a legfontosabb a teljes tárolórendszer biztonsága és hosszú élettartama szempontjából.
Ezzel szemben a raklaptartó állvány a teljes szerkezet, amely állványokból, gerendákból és drótburkolatból áll. Amikor a "raklapállvány-hengerformázó gépről" beszélünk, ez gyakran egy olyan sor gyűjtőfogalma, amely képes a rendszer támasztóoszlopait és szerkezeti alkatrészeit egyaránt előállítani, bár gyakran ez a kifejezés kifejezetten a szerkezeti vagy lépcsős gerendákat gyártó gépre vonatkozik. A legfontosabb dolog az, hogy bár minden álló állványos gép raklaptartó-alkatrészeket gyárt, nem minden raklapos állványos gépet úgy terveztek, hogy hatékonyan állítsa elő a speciális függőleges profilokat.
A két gép közötti különbségek a tervezésükben, az alakító állomásaikban és a képességeikben rejlenek. A szabványos raklapgerendás gép viszonylag egyszerű, míg az álló állványos gép összetett, nagy pontosságú berendezés. Az alábbiakban a technikai különbségek részletes bontása található.
| Funkció | Álló állványos tekercsformázó gép | Raklap állvány (gerenda) tekercsformázó gép |
|---|---|---|
| Elsődleges termék | Álló oszlopok, függőleges keretek (L/C/Speciális C profilok) | Lépcsőgerendák, kereszttartók, vízszintes szerkezeti elemek |
| Bonyolultság | Magas. Több alakítóállomást (18-24) igényel összetett hajlításokhoz és alakzatokhoz. | Közepes. Kevesebb állomásra van szükség az egyszerűbb "U" vagy "C" csatorna geometriához. |
| Anyagvastagság | Jellemzően nehezebb idom a teherbíráshoz (1,5 mm-től 3,0 mm-ig vagy több). | Jellemzően könnyebb nyomtáv (1,2–2,0 mm), mivel a gerendák eltérő módon támogatják a vízszintes terhelést. |
| Lyukasztás és lyuk minták | Kritikus. Nagy pontosságú előlyukasztást vagy soron belüli lyukasztást igényel speciális távolsággal (pl. 50 mm-es vagy 75 mm-es intervallumokkal) rendelkező könnycsepp- vagy hornyolt lyukak esetén. | Kevésbé összetett. Csak végvágást és egyszerű lyukakat igényelhet a csatlakozókapcsokhoz. |
| Hajtás és sebességváltó | Gyakran nagy teherbírású sebességváltó-hajtásokat használ a nagy nyomaték érdekében a vastag acél kezelésére. | Használhat egyszerűbb láncátviteli rendszert a könnyebb anyagterhelés miatt. |
A speciális gépekbe történő befektetés biztosítja az oszlop sajátos geometriájának és szerkezeti integritásának megőrzését. A Álló állványos tekercsformázó gép nem csak alakzat létrehozására szolgál; konzisztensen olyan profilt kell készítenie, amely a sokemeletes tároláshoz szükséges merevséggel rendelkezik. Az alakítóállomások számát, a henger anyagát (gyakran GCr15 vagy Cr12MoV magas keménységi besorolással) és a gépváz szerkezeti szilárdságát (gyakran 35-45 mm vastag acéllemezek) úgy tervezték, hogy kezeljék a vastag tekercsek alakításával járó jelentős igénybevételt.
Ez a specializáció az anyagválasztásra is kiterjed. Míg egy szabványos gép képes kezelni a horganyzott acélt, az álló gép olyan robusztus anyagokhoz van kalibrálva, mint a nagy folyáshatárú szénacél (A570/A572) és a nehéz horganyzott acél.
Az álló állványok gyártási vonala jelentősen eltér a konfigurációban és az opcionális alkatrészekben a pontosság és hatékonyság érdekében.
Egy teljes sor a Álló állványos tekercsformázó gép általában fejlett kiegészítő berendezéseket tartalmaz:
A modern állványos állványos gépek egyik legértékesebb tulajdonsága, hogy egyetlen gépen több profilt is elő lehet állítani. Ez elérhető a távtartók beállításával az alakító hengerek között, vagy hatékonyabban egy teljesen automatikus szélességbeállító rendszerrel, amelyet egy PLC (Siemens vagy hasonló) vezérel. Ez lehetővé teszi a gyártók számára, hogy gyorsan váltsanak az L-alakú, C-alakú vagy más speciális függőleges kialakítások között, minimalizálva az állásidőt. A szabványos raklapgerendás gépeknél jellemzően hiányzik az ilyen szintű összetett újrakonfigurálás.
Feltétlenül foglalkozni kell az iparágban gyakori zavarral: a szerkezeti és a hengerelt állványok közötti különbséggel.
A szerkezeti állványok rendszer nehéz, melegen hengerelt acél alkatrészek hegesztésével vagy csavarozásával készül. Ezek vastagabb, alacsonyabb nyomtávú acélok, amelyeket rendkívül nagy terhelésre és nagy ütésállóságra terveztek. Ez a fajta állvány robusztus és tartós, gyakran használják olyan környezetben, ahol a targonca ütközése komoly aggodalomra ad okot, de lényegesen magasabb költségekkel és hosszabb átfutási idővel jár.
fordítva, hengerelt állvány az acél hideghengerlésével jön létre a cikkben tárgyalt gépeken keresztül. Az acélt szobahőmérsékleten alakítják, a szilárdság szempontjából a geometriájára támaszkodva. Bár nem olyan ütésálló, mint a szerkezeti acél, költséghatékonyabb, modulárisabb és könnyen állítható, így ideális a szelektív vagy tolós állványos alkalmazások széles skálájához. A Álló állványos tekercsformázó gép kifejezetten ehhez a hideghengerlési alakítási folyamathoz készült, optimalizálva az acél alakját és szilárdságát, hogy megfeleljen a szigorú terhelési követelményeknek.
Amikor eldöntik, hogy melyik gépet vásárolják meg, a gyártóknak több tényezőt is figyelembe kell venniük a kimeneti profilon túl:
Az iparági gyakorlatok azt mutatják, hogy a hengerelt állványok – amelyeket függőleges állványos géppel állítanak elő – a legjobban olyan létesítményekben alkalmazhatók, amelyek szezonális, változó termékeket tárolnak, ahol az állíthatóság kulcsfontosságú. A kiskereskedelmi raktárak és a külső logisztikai (3PL) központok ezt részesítik előnyben, mivel a gerendák könnyen áthelyezhetők 2 hüvelykes lépésekben, hogy alkalmazkodjanak a különböző SKU-méretekhez. Ezzel szemben a szerkezeti hegesztett keret tartósabb, nagy hatású tárolási forgatókönyvekre alkalmas.
Az elsődleges kimenet a függőleges oszlop vagy függőleges oszlop, amelyet raklapos állványrendszerekben használnak. Ezek a fő függőleges támasztékok, amelyek a terhelést viselik.
Igen, sok modern gépet állítható távtartókkal vagy automatizált szélességbeállító rendszerekkel terveztek, amelyek lehetővé teszik különféle profilok, például L-alakú, C-alakú vagy speciális, nagy teherbírású kialakítások előállítását.
Nem feltétlenül. Bár ezek rokonok, a függőleges gép egy speciális részhalmaz. A "raklaptartós gép" egy tágabb kifejezés, amely gyakran a gerendákat előállító gépre utal. Az álló gépet kifejezetten az összetett függőleges kerethez tervezték.
Konfigurációtól függően ezek a gépek általában 1,5 mm-től 3,0 mm-ig terjedő vastagságú vagy ennél nagyobb vastagságot is kezelnek nagy igénybevételű alkalmazásokhoz.
Álló állványos hengeralakító gép, acél folyáshatár 250-550 MPa Egyfejű kézi tekercselő etetőkocsival ...
Részletek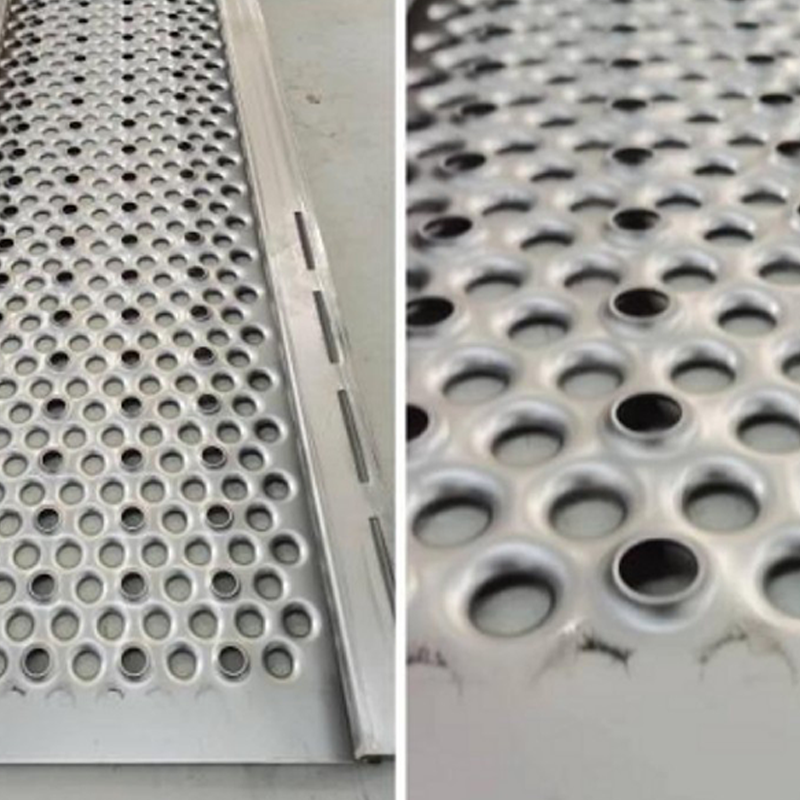
Fém állvány deszkázat görgőformázó gép Tengelyátmérő: 70–80 mm; állvány deszkázat hossza: 0,5–6 m; vastagság: 1-2,5 mm. ...
Részletek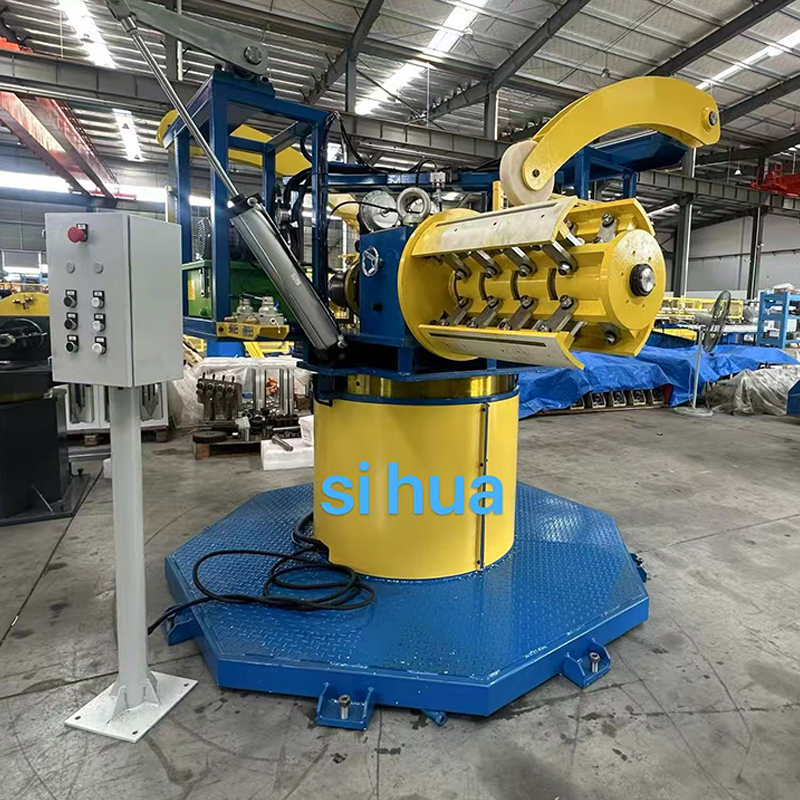
Kétfejű forgó hidraulikus, nagy teherbírású decoiler.Ez a berendezés automatikusan le tud szinkronban leállni az alakítógéppel, és hidraulikus expanzióval és összehúz...
Részletek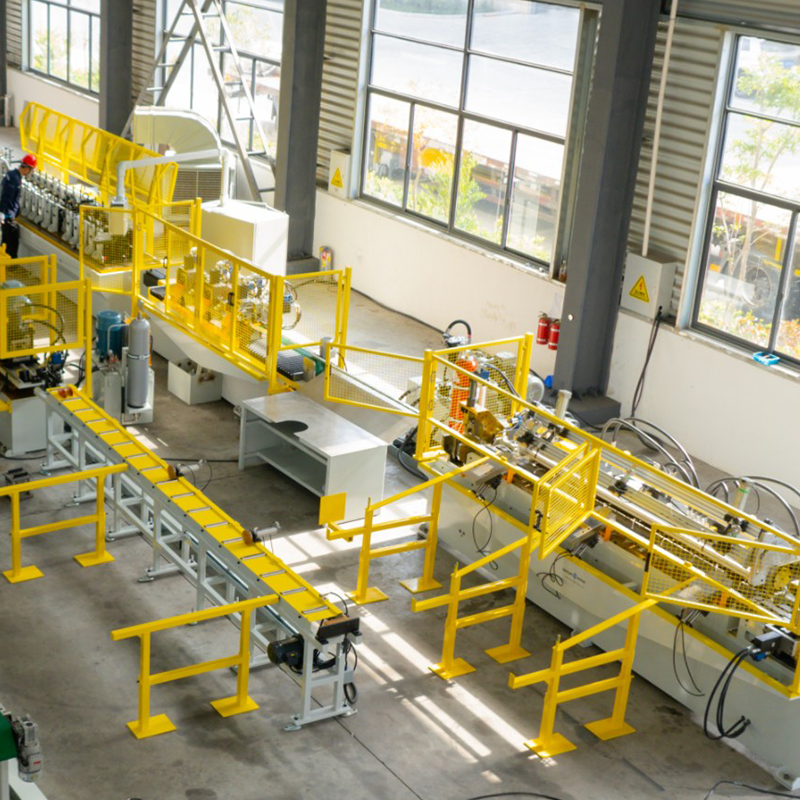
Kétfejű, előfestett acél hidraulikus táguló/összehúzó lecsévélő, kétfejű horganyzott acél tágító/összehúzó lecsévélő, előfestett acél tárolókonzol, szíjcsökkentés. ...
Részletek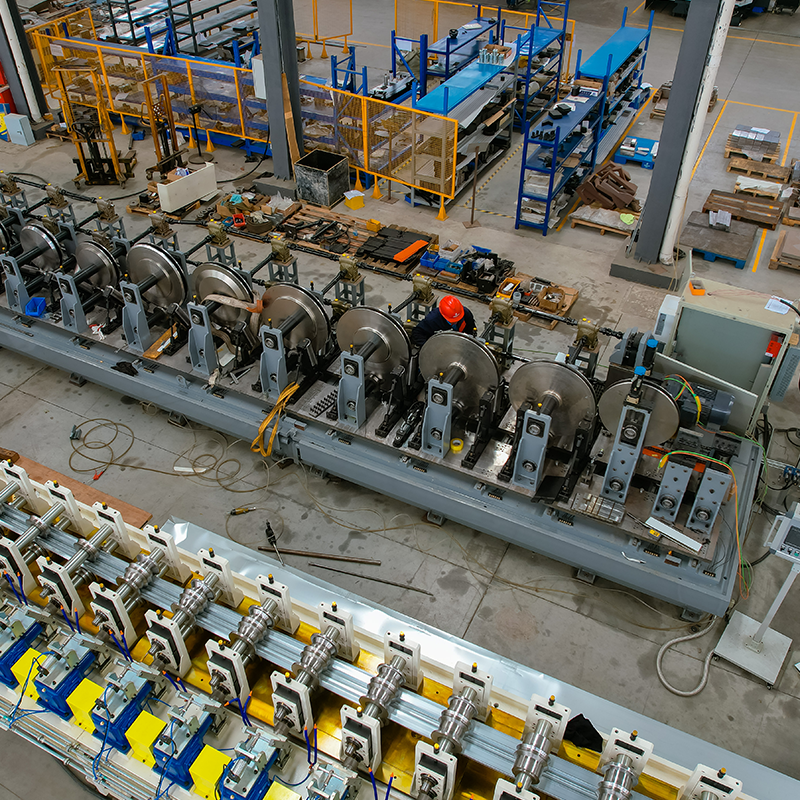
széles anyagú egyszeres decoiler Szintező gép és Gép kis lyukak lyukasztására mindkét oldalon ...
Részletek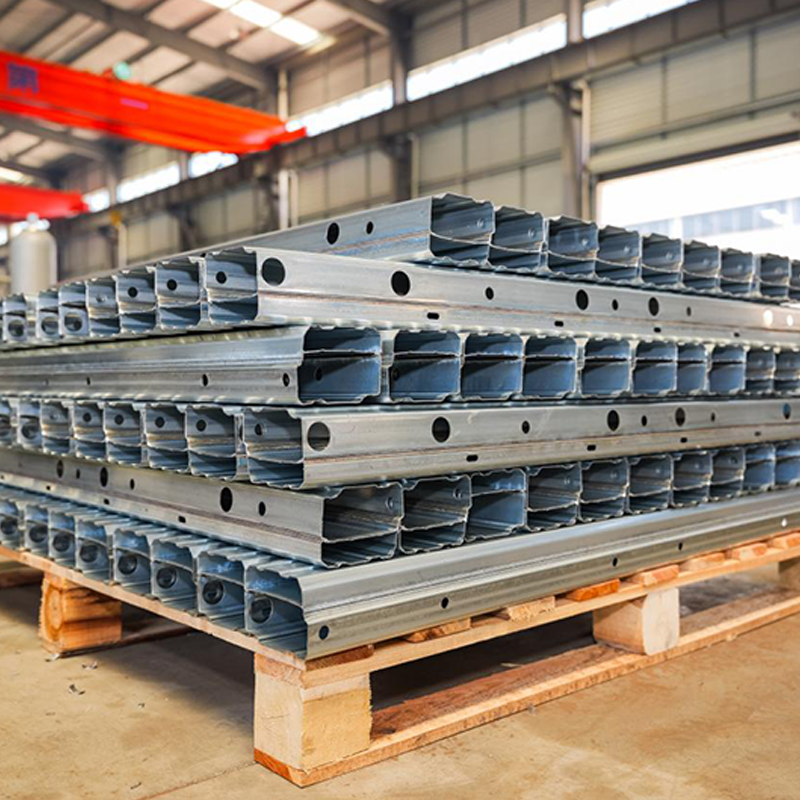
A járművek B-profilú alvázmegerősítő gerendáinak gyártósora számos kulcsfontosságú folyamatot foglal magában, amelyek nagy szilárdságot, pontosságot és tartóss...
RészletekNe habozzon kapcsolatba lépni velünk, ha szüksége van ránk!
Elérhetőségek
TERMÉKEK
Mobil