A megfelelő bemeneti anyag kiválasztása a Gipszkarton profil tekercsformázó gép ez az egyetlen legkritikusabb döntés, amely befolyásolja a termék minőségét, a szerszámok élettartamát, a gyártás hatékonyságát és a végső profil teljesítményét. Az általános lemezalakítással ellentétben a gipszkarton profilok szigorú mérettűrést, következetes mechanikai tulajdonságokat és speciális bevonati viselkedést igényelnek, mivel ezek a profilok szerkezeti keretelemként szolgálnak válaszfalakban, mennyezeti rendszerekben és tűzálló szerkezetekben.
Ez az útmutató átfogó, gyakorlati lebontást nyújt minden anyagparaméterről, amelyet ki kell értékelnie, mielőtt a tekercset betáplálja a tekercsformázóba. Túllépünk az általános acélminőségeken, és megvizsgáljuk a valós gyártási korlátokat, a bevonat kölcsönhatásait a tekercsszerszámokkal, az élek állapotának az egyenességre gyakorolt hatását, valamint a költségek és az alakíthatóság közötti kompromisszumokat. Függetlenül attól, hogy C-csapokat, U-síneket, burkolt csatornákat vagy mennyezeti pólókat gyárt, az itt vázolt anyagválasztás közvetlenül befolyásolja az elutasítási arányt, a szerszámcsere gyakoriságát és a későbbi vevői elégedettséget.
A gipszkarton profilok túlnyomó többsége alacsony szén-dioxid-kibocsátású acélszalagokból készül, de az adott minőség és feldolgozási mód a végső alkalmazástól függően jelentősen eltér. Az alábbiakban a globálisan használt elsődleges nemesfém-kategóriák részletes bontása található.
A hagyományos belső gipszkarton szegecsekhez és sínekhez a kereskedelmi acél a leggyakoribb kiindulási anyag. Az alakíthatóság és a szilárdság kiegyensúlyozott kombinációját kínálja az általános építéshez. A jellemző folyáshatár 170-240 MPa, szakítószilárdsága 270-340 MPa. Ez a minőség nem teherhordó válaszfalakhoz alkalmas, ahol a méretpontosság fontosabb, mint a szerkezeti kapacitás. A hengeralakító gép minimális hengerkopással kezeli a CS anyagot, feltéve, hogy a felület tisztasága megmarad.
Az FS minőségeket kifejezetten hidegalakítási műveletekre tervezték. Nagyobb nyúlási értékeket mutatnak (jellemzően 28-32% 50 mm-es hosszban) a kereskedelmi acélhoz képest, ami csökkenti a sarokrepedések kockázatát szűk sugarú hajlítás során. Azoknál a gipszkarton profiloknál, amelyeknél több hajlítás szükséges egy rövid szalagszakaszon belül – például dobozos csapok vagy megerősített sínek – az FS anyag az előnyben részesített választás. Sok tapasztalt gyártásvezető az FS tekercseket tartja elsődleges készletének, mert ez szélesebb folyamatablakot biztosít a hengerrés beállításához.
Amikor a gipszkarton profiloknak axiális terhelést kell viselniük, vagy nyírófalrendszer részeként kell szolgálniuk, a szerkezeti acél minősége válik szükségessé. A 33-as fokozatot (230 MPa hozam) és a 40-es fokozatot (276 MPa hozam) általánosan meghatározzák a kereskedelmi és intézményi projektekben. A nagyobb szilárdságú anyagok azonban robusztusabb hengeralakító gépeket igényelnek, nagyobb hajtott állomásokkal és nehezebb keretekkel. A visszarugózási hatás is hangsúlyosabbá válik, és túlhajlítási kompenzációt igényel az utolsó alakítási menetekben. Megfigyeltük, hogy a 350 MPa folyáshatár feletti szerkezeti acélok jelentősen felgyorsítják a hengerek kopását a bevonat nélküli szerszámokon, ezért a keményfém bevonatú hengereket gyakran javasolják hosszan tartó futásokhoz.
Gyártási megjegyzés: Soha ne feltételezze, hogy a melegen hengerelt profilokhoz tanúsított acélminőség azonosan teljesít a hidegen hengerelt profiloknál. Az eredeti szalag gördülési irányához viszonyított hajlítási irány anizotróp tulajdonságokat hoz létre – a teljes gyártás előtt mindig teszteljen egy minta tekercset minden új hőszámból.
Az acéltekercs felületi bevonata nem utólagos gondolat – közvetlenül befolyásolja a hengeralakító berendezésen belüli súrlódási viselkedést, a végső profil korrózióállóságát, valamint a tűzvédelmi konstrukciós követelményekkel való kompatibilitást. Az alábbiakban a gipszkarton profilgyártáshoz legszélesebb körben használt bevonatok szisztematikus összehasonlítása látható.
| Bevonat típusa | Bevonat tömege (g/m²) | Alakíthatósági minősítés | Tipikus alkalmazás |
|---|---|---|---|
| Tűzihorganyzott (G30-G90) | 90-275 | Kiváló (G30-G60) / Jó (G90) | Szabványos belső és külső falak |
| Elektro-horganyzott | 20-60 | Nagyon jó (egyenletes vastagság) | Precíziós profilok szűk tűréssel |
| Aluminizált (1. és 2. típus) | 40-80 (Al bevonat) | Közepes (alacsonyabb kenőképességű) | Hővisszaverést igénylő mennyezeti rendszerek |
| Előre festett (poliészter, PVDF) | N/A (filmvastagság 15-30 μm) | Tisztességes (elrontás veszélye) | Építészeti exponált profilok |
A bemeneti tekercs fizikai méretei nemcsak a végleges profilgeometriát határozzák meg, hanem a beállítási időt, a selejtezési arányt és a teljes vonalhasználatot is. A Gipszkarton profil tekercsformázó gép jellemzően egy meghatározott sávszélesség és -vastagság köré készült. Az ezeken a tartományokon kívüli üzemeltetés minőségi hibákhoz és mechanikai igénybevételhez vezet.
A szükséges szalagszélességet a végleges profil kidolgozott keresztmetszetéből számítják ki, figyelembe véve a hajlítási ráhagyásokat és a saroksugárokat. Egy szabványos C-csonk esetében 92 mm-es bordával, 40 mm-es karimákkal és 8 mm-es peremekkel a kialakított szélesség jellemzően 195 mm és 205 mm között van, a belső hajlítási sugártól függően. A hengeralakító gép bemeneti vezetőjének el kell fogadnia /-1,5 mm-es szalagszélesség-tűrést anélkül, hogy szélhullámot vagy középponti kihajlást okozna. A gép névleges kapacitását meghaladó szélesebb szalagok növelik az oldalhengerek terhelését, és eltéríthetik a tekercstengelyeket, így ívet képeznek a profil hosszában.
Tekercs súlya
2-5 tonna – standard kézi rakodáshoz
5-10 tonna – optimális automata vonalakhoz
Tekercsazonosító
508 mm (20") – a leggyakoribb tüskeméret
610 mm (24") – nagy nyomtávú tekercsekhez
Tekercs OD
1200 mm-ig – standard tartomány
1500 mm felett – nagy teherbírású letekercselőt igényel
Az acélszalag mechanikai viselkedését hideg deformáció esetén számos kulcsparaméter szabályozza. Ezeknek a tulajdonságoknak a megértése lehetővé teszi, hogy megjósolja, hogyan reagál az anyag az egyes alakító állomásokon, és proaktív beállításokat hajthat végre a hengerhézagokon, az oldalsó vezetőkön és az egyengető egységeken.
Ahogy a szalag áthalad az egymást követő hengerállványokon, munkaedzésen megy keresztül, ami növeli a folyáshatárt és csökkenti a rugalmasságot. Egy tipikus, 14-18 állomáson kialakított gipszkarton profilnál a folyáshatár a kilépésnél 15-25%-kal nagyobb lehet, mint a bejövő tekercs érték. Ezt a jelenséget figyelembe kell venni a végleges profil teherbíró képességének meghatározásakor. Az alacsony kezdeti folyáshatárral rendelkező anyagok (200 MPa alatt) hajlamosak túlzott megnyúlást mutatni az alakítás során, ami hosszabb végső profilt eredményez, mint a vágási hossz beállítása.
A gipszkarton profilanyagok minimális nyúlási követelménye általában 22% 50 mm-es szelvényhosszban. Az alacsonyabb nyúlási értékek korrelálnak a megnövekedett repedésekkel a hajlítások külső sugaránál, különösen az éles sarkú profiloknál (a vastagság 1,5-szeresénél kisebb belső sugár). Sok gyártó egyszerű 180 fokos hajlítási tesztet végez minden egyes új tekercstételen, hogy ellenőrizhesse az alakíthatóságot, mielőtt a letekercselőre rárakja.
A Rockwell-keménység (tipikusan HRB 50-70 a gipszkarton acéloknál) közvetlen kapcsolatban áll a hengerek kopási sebességével. A keményebb anyagok – gyakran a magasabb széntartalom vagy a hideghengerlés csökkenése miatt – nagyobb kopást okoznak a hengeralakító szerszámokon. Nagy volumenű gyártási környezetben javasoljuk, hogy a HRB 65 feletti acélok alakításakor D2-es szerszámacélt vagy porkohászati hengereket használjon, hogy a profilgeometriát hosszan tartó folyamatok során is megőrizze újracsiszolás nélkül.
A szalagélek minősége gyakran figyelmen kívül hagyott paraméter, amely nagymértékben befolyásolja a végleges gipszkarton profil egyenességét és felületi minőségét. A legtöbb acéltekercs maróéllel vagy hasított éllel van ellátva, és ez a megkülönböztetés kritikus a hengeralakítási teljesítmény szempontjából.
Kulcsélek minőségének ellenőrzése: Húzza végig a hüvelykujját a szalag mindkét szélén. A 0,1 mm-t meghaladó éles sorja fokozatosan megkarcolja a tekercs felületét, és kopásnyomokat hoz létre a profilperemen. A megoldás az, hogy megadunk egy másodlagos élsorjátlanító menetet, vagy válasszunk a slitterből a "sima él" opcióval rendelkező tekercseket.
A legtöbb gipszkarton profil lyukasztást igényel – a csavarkötésekhez, szervizjáratokhoz vagy akusztikai teljesítményhez. Az anyag viselkedése lyukasztáskor ugyanolyan fontos, mint hajlítás közben. A lágyabb anyagok (220 MPa hozam alatt) tiszta lyukakat hoznak létre minimális sorjamagassággal, míg a keményebb anyagok hajlamosak szaggatott éleket létrehozni, amelyek másodlagos sorjátlanítást igényelnek.
A lyukasztó egység a Gipszkarton profil tekercsformázó gép magas ciklussebességgel működik – gyakran meghaladja a 60 ütést percenként. A nagy nyúlási értékkel rendelkező anyagok kevésbé rugósodnak vissza a lyukasztott lyuk körül, ami laposabb szalagfelületet eredményez. Ezzel szemben az alacsony nyúlású (22% alatti) anyagok hajlamosak felfelé domborodni a lyuk körül, ami megzavarja a halmozást és az azt követő kezelést.
| Anyag típusa | Sorja magassága (mm) | Lyukasztási kopási arány | Javasolt távolság |
|---|---|---|---|
| CS (alacsony hozam) | 0,05-0,12 | Alacsony | A vastagság 6-8%-a |
| FS (formáló fokozat) | 0,08-0,18 | Közepes | A vastagság 8-10%-a |
| Strukturális (40. osztály) | 0,15-0,30 | Magas | A vastagság 10-12%-a |
A gipszkarton profilgyártás optimális anyagának szisztematikus kiválasztásához kövesse ezt a hét lépésből álló munkafolyamatot, amely integrálja a műszaki, működési és kereskedelmi tényezőket.
Még gondos anyagválasztás mellett is előfordulnak bizonyos hibák a gyártás során. Az alábbiakban egy gyakorlati hibaelhárítási útmutató található, amely összekapcsolja az anyagtulajdonságokat az adott profilhibákkal.
A melegen hengerelt acél általában nem ajánlott gipszkarton profilokhoz, mert vastagabb oxidrétege (skála), szélesebb vastagsági tűrésekkel és alacsonyabb felületi minőséggel rendelkezik a hidegen hengerelt acélhoz képest. A skála gyorsan koptathatja az alakítóhengereket, és inkonzisztens profilméreteket eredményezhet. Ha azonban pácolt és olajozott melegen hengerelt tekercseket használnak, akkor ezek kialakíthatók, de jellemzően durvább felületet eredményeznek, ami elfogadhatatlan exponált vagy festett alkalmazásoknál.
A legtöbb szabványos gipszkarton profilhenger-formázó gép 0,4 mm és 1,2 mm közötti vastagságra van méretezve. A nagy teherbírású modellek akár 1,5 mm-es vagy akár 2,0 mm-es vastagságot is képesek kezelni, de ehhez megerősített görgőállványok, nagyobb átmérőjű tengelyek és nagyobb motorteljesítmény szükséges. A vastagabb anyagok futtatása előtt mindig tájékozódjon gépe műszaki adattáblájáról, mert a névleges teherbírás túllépése a hajtómű és a gördülőcsapágyak maradandó károsodását okozhatja.
Igen. Az előre festett tekercsek általában lassabb formázási sebességet igényelnek (20-30%-os csökkenés), hogy megakadályozzák a festék foltosodását vagy leválását a hajlítási zónákban. A horganyzott és elektrogalvanizált tekercsek maximális névleges fordulatszámmal üzemeltethetők, mivel a cinkbevonat szilárd kenőanyagként működik. Az alumíniumozott tekercsek közé esnek, mivel az alumínium-szilícium bevonat mérsékelt kenőképességű, de idővel felhalmozódhat a tekercseken, ami gyakori tisztítási leállítást tesz szükségessé.
A helyes szalagszélességet a keresztmetszet kialakított hossza határozza meg, amely az összes egyenes szalagszegmens és az egyes sarkok hajlítási ráhagyásának összege. Egy praktikus megközelítés egy mintacsík levágása, a hajlítási vonalak megjelölése, kézi vagy fékezőpréssel történő összehajtása, majd a lapos hossz mérése hajtogatás előtt. Ez az empirikus módszer gyakran megbízhatóbb, mint az elméleti számítások, különösen összetett aszimmetrikus profilok esetében.
A G40-G60 tűzihorganyzott bevonattal ellátott kereskedelmi acél (CS Type B) a legjobb költség-teljesítmény arányt kínálja a nagy volumenű belső csapgyártáshoz. Megfelelő alakíthatóságot, elfogadható korrózióállóságot és állandó mechanikai tulajdonságokat biztosít több tekercs szállítása során. A nagyobb szilárdságot igénylő projekteknél a 33-as fokozatú szerkezeti acél nagyjából 10-12%-kal növeli az anyagköltséget, de csökkenti a profil súlyát ugyanazon teherbírás mellett, néha ellensúlyozva a magasabb egységárat.
A rozsdamentes acélt ritkán használják szabványos gipszkarton profilokhoz magas költsége, megmunkálási sebessége és koptató jellege miatt. Ha speciális építészeti vagy tengeri alkalmazásokhoz szükséges, keményfém bevonatú hengerekkel, megnövelt alakítóteljesítményű hengeralakító gépet és speciális kenőrendszert kell használnia. A rozsdamentes acél szabványos szénacél szerszámokon való futtatása gyors tekercskopást és elfogadhatatlan felületi kopást okoz néhány száz méteren belül.
A tekercs nem megfelelő tárolása – különösen a nedvesség vagy a szélsőséges hőmérsékleti hatás – ronthatja a felület minőségét és megváltoztathatja a mechanikai tulajdonságokat az öregedés következtében. A nedves körülmények között tárolt horganyzott tekercseken fehér rozsda (cink-hidroxid) képződik, ami növeli a súrlódást az alakítás során. A hosszú ideig függőlegesen tárolt tekercsek állandó "tekercskészletet" (görbületet) alakíthatnak ki, ami megnehezíti az adagolást. A tekercseket mindig vízszintesen, párnázott nyergeken, száraz, klímaszabályozott helyen tárolja, és először be, elsőként használja őket.
Igen. A mennyezeti pólóprofilok jellemzően vékonyabb bordákkal és hosszabb karimákkal rendelkeznek, amelyek nagyobb nyúlású anyagokat igényelnek az éles, 90 fokos hajlítások repedés nélküli eléréséhez. A fali szegecsek viszont az erőt és az egyenességet részesítik előnyben. A mennyezeti pólókhoz a legalább 30%-os nyúlású alakítóacél (FS) előnyben részesíthető, míg a fali szegecsekhez 25%-os nyúlású kereskedelmi acél használható. Ezenkívül a mennyezeti pólók gyakran könnyebb mérőeszközöket (0,45-0,55 mm) használnak, mint a fali csapok (0,55-0,75 mm).
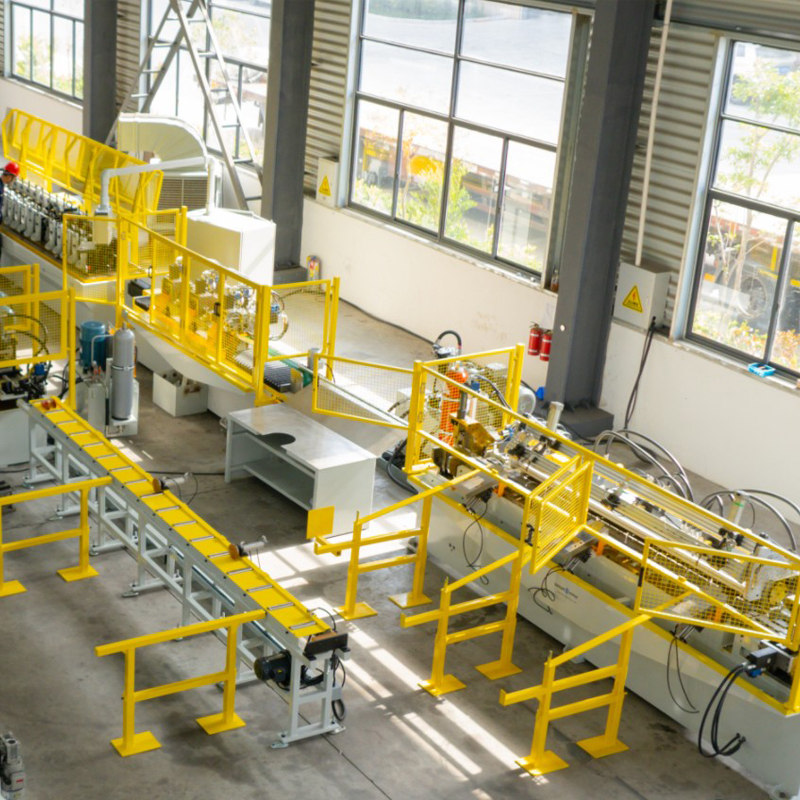
Rugós kazettás tekercsformázó gép Egyfejű 3 tonnás decoiler Szintező gép (A lyukas...
Részletek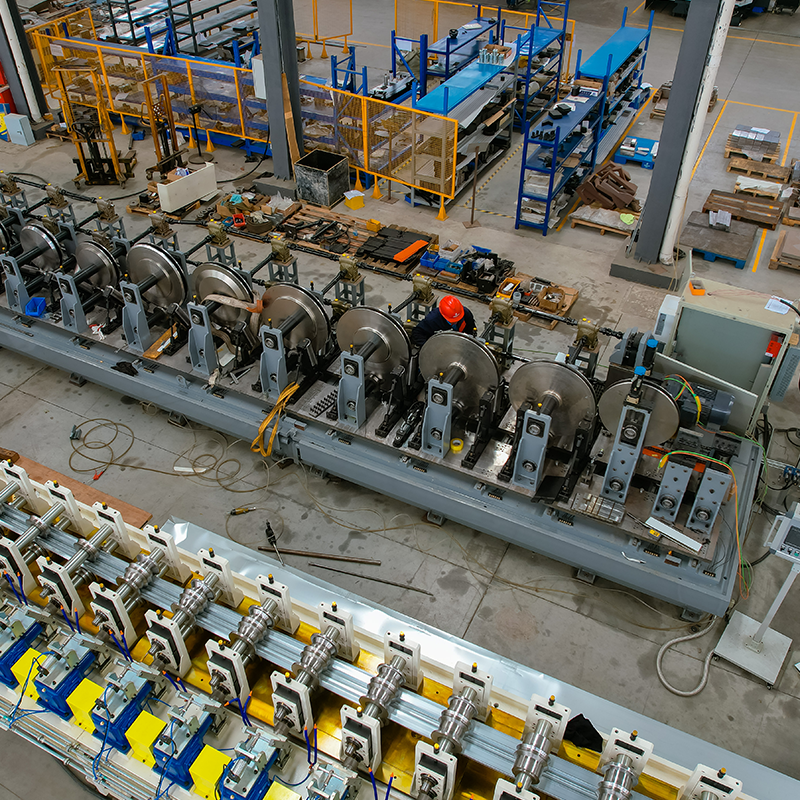
széles anyagú egyszeres decoiler Szintező gép és Gép kis lyukak lyukasztására mindkét oldalon ...
Részletek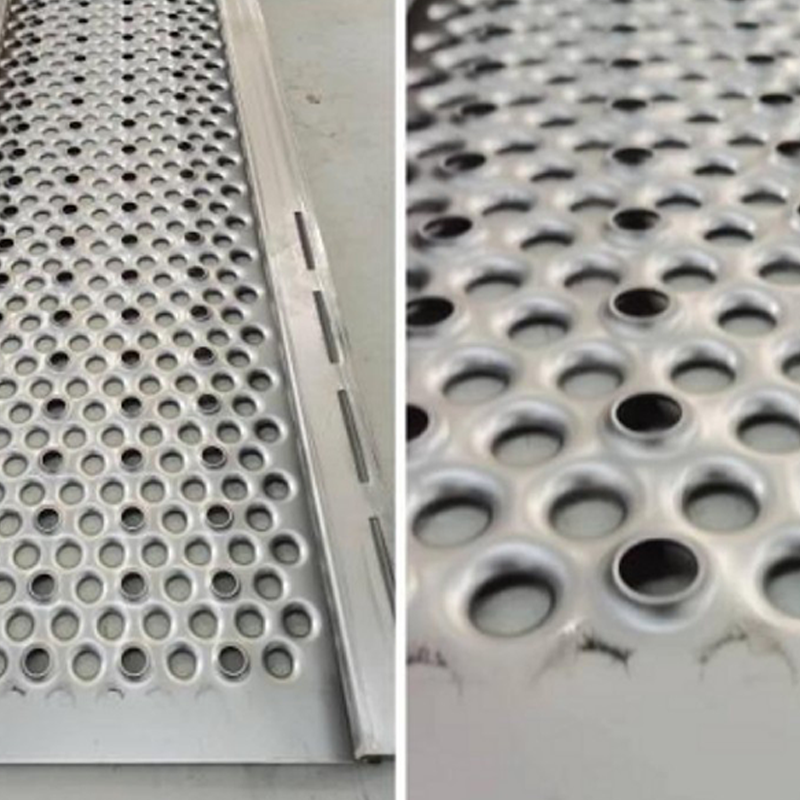
Fém állvány deszkázat görgőformázó gép Tengelyátmérő: 70–80 mm; állvány deszkázat hossza: 0,5–6 m; vastagság: 1-2,5 mm. ...
Részletek
Automatikusan forgó kétfejű hidraulikus decoiler anyagmentes érzékeléssel, oldalanként 5 tonna. Gyorsan cserélhető kazettás ...
Részletek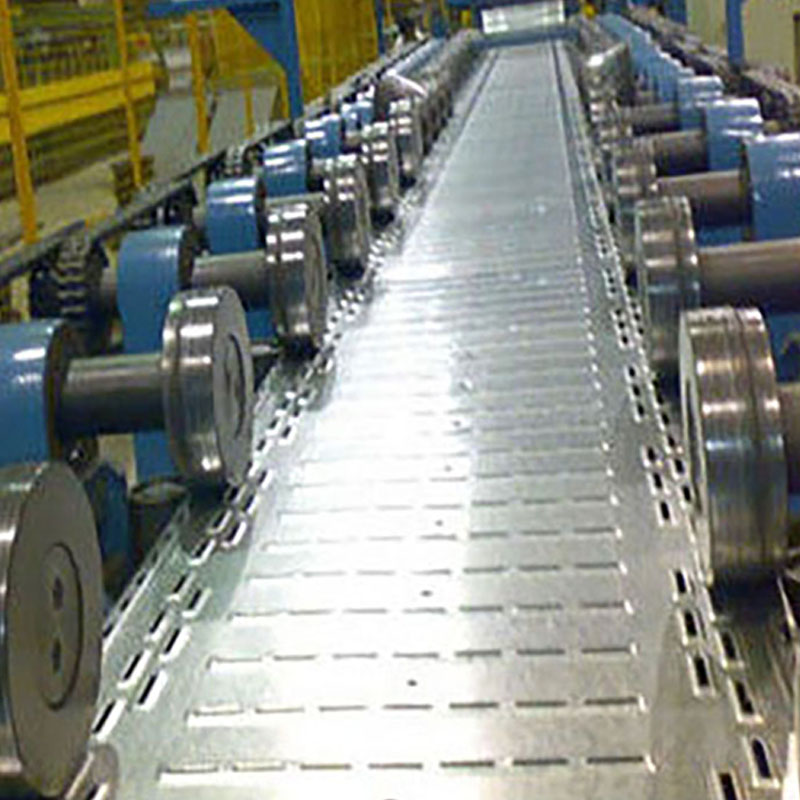
Kábeltálca tekercsformázó gép állítható szélességgel Egyfejű öves fékcsévélő szintezőgéppel ...
Részletek
UT FUT UDT mennyezeti T-rácsos rudas hengeralakító gép fő és kereszt elrendezés Az UT (fő és kereszt) mennyezeti T-rács prof...
RészletekNe habozzon kapcsolatba lépni velünk, ha szüksége van ránk!
Elérhetőségek
TERMÉKEK
Mobil