A folytonos tetős projektre pályázó acélgyártók általában ugyanerre a következtetésre jutnak a rajzok áttekintése során: a tetőszelemen Z-alakú, üzletük C-csatornákra van kialakítva, a rés pedig nagyobb, mint amilyennek látszik. A z szelemen hengeralakító gép egy folyamatos hidegalakító gépsor, amely tűzihorganyzott acélszalagból Z-profilokat állít elő egyetlen menetben, beleértve a lyukasztást és a levágást is.
A Z szakasz eltolt karimái lehetővé teszik, hogy a szelemenek kötegekbe ágyazódjanak, és átfedésben legyenek a toldásoknál, de ez az eltolás arra is kényszeríti a tekercsszerszámot, a lyukasztást és a nyírási időzítést, hogy a C szelemensortól eltérően kerüljön kialakításra. A rossz gép általában a karima szögének eltérése, rosszul beállított illesztési furatok vagy olyan vonalsebesség formájában jelenik meg, amely nem tudja ellátni a lyukasztási kapacitást.
Rövid meghatározás: A z szegélyléces hengeralakító gép egy folyamatos hidegalakító rendszer, amely az acélszalagot aszimmetrikus Z szakaszra hajlítja, és ugyanabban a gyártási folyamatban integrálja a lyukasztást, a levágást és az opcionális egymásra rakást.
A z szelemenhenger-formázó gépnek a peremeltolást és a karima szögét olyan határokon belül kell tartania, amelyek lehetővé teszik a kész szelemenek szoros egymásba ágyazását és kiszámítható összeillesztését: az eltolás 1,0 mm-en belül, a karima négyszögletessége pedig 1 fokon belül a teljes hosszon.
A két karima közötti eltolás a Z szakasz meghatározó mérete. Az alakítás során a szalag a semleges tengelytől eltérő távolságra két irányba hajlik. Ha a tekercsvirág nem egyensúlyozza ki a rugót, akkor a profil elcsavarodik, és a karimavégek kinyílnak vagy záródnak. Ez látható rést hoz létre a beágyazott szelemenek között, és instabillá teszi a köteget a teherautókon.
A fészkelődés a fő gazdasági oka annak, hogy elsősorban Z szelement válasszunk.
Egy csomagolt Z szelemen köteg nagyjából 25-35 százalékkal kevesebb teherautó alapterületet használ, mint ugyanannyi, azonos profilmagasságú C szelemen. Ez a megtakarítás eltűnik, ha a csavarást és a visszarugózást nem szabályozzák az alakító vonalban.
A Z szelemensor gyakorlati teljesítménye a szalag vastagságától, a szalag magasságától és a lyukasztási ciklus idejétől függ, nem csak a motor teljesítményétől. Ha a tekercs szélessége rögzített, ez a három érték határozza meg a hengerállványok számát, az alakítási sebességet és a lyukasztási konfigurációt.
Tipikus specifikációs tartományok, amelyeket össze kell gyűjteni az árajánlatok összehasonlítása előtt:
Azoknál az üzleteknél, amelyeknek egyetlen soron C, U, Z és Sigma profilokra van szükségük, a kazettás és szervo-állítható szerszámok egynél több profilcsaládot is lefedhetnek anélkül, hogy elveszítenék a kis tételek futtatásának rugalmasságát.
 Többprofilú hengeralakító gép C, U, Z és Sigma szelvényekhez Ez a gép egyesíti a kazettás és a szervo-állítható szerszámokat, hogy több profilcsaládot is futtathasson egy vonalon, beleértve a C, U, Z és Sigma profilokat. Azoknak az üzleteknek megfelelő, amelyek rugalmasságot igényelnek kis tételeknél, miközben magas termelést tartanak fenn, amint azt a szelemengyártással összefüggésben megjegyeztük. Termék megtekintése →
Vegyünk egy 250 mm-es szelemenet 2,0 mm-es anyagból 15 m/perc sebességgel. Hat óra nettó üzemidő körülbelül 5400 méter szelemenhosszt eredményez műszakonként, az üresjárati idő, a tekercscsere és a beállítás előtt. A vágási hossz, a furatok száma és a kötegelés sebessége 10-20 százalékkal csökkentheti ezt a számot.
| Paraméter | Tipikus tartomány | A termelés hatása |
| Csík vastagsága | 1,5-3,0 mm, Q235B / Q355B | A vastagabb szalaghoz több áthaladás és kisebb sebesség szükséges |
| Web magasság | 100-350 mm | Állítható állványok lefedése; a rögzített szerszámok szorosabban tartják az eltolást |
| Karima szélessége | 40-70 mm | Beállítja a tekercs szélességét és befolyásolja a hasítás költségeit |
| Formázási sebesség | 8-18 m/perc | A lyukasztási ciklusidő általában a határ |
| Hossz tűrés | /-1,0-2,0 mm | Befolyásolja az erekció sebességét átlapolt toldásoknál |
| Furattávolság tűrés | /-0,5 mm szervolyukasztóval | Megakadályozza a stoplis lyukak helyben történő átdolgozását |
Az átállási idő a legnagyobb működési költségkülönbség a Z szelemengépek között, és ez választja el az egész évben egy profilt futtató vonalat a kis tételeket naponta feldolgozó sortól.
A klasszikus opció az alátéttel beállított tekercs, ahol a kezelők távtartókat adnak hozzá vagy távolítanak el, hogy az állványokat új szalagmagasságra állítsák vissza. A szervo-állítható megoldás motoronként változtatja az állvány szélességét és profilmagasságát, ugyanazokat a tekercspatronokat a helyükön tartva. A gyorsan cserélhető kazettás rendszerek eltávolítanak egy teljes szerszámkazettát, és percek alatt behelyeznek egy másikat.
| Konfiguráció | Átállási idő | Legjobb illeszkedés |
| Alátéttárcsával állítható | 30-60 perc | Egy vagy két stabil profil, hosszú futás |
| Szervóval állítható | 5-10 perc | Három-nyolc hálómagasság |
| Gyorsan cserélhető kazetta | 2-5 perc | Napi profilváltozások és JIT menetrendek |
Gyártósorok ökölszabálya: ha egy szalagmagasság havonta 500 tonnánál többet fog futni, akkor egy dedikált fix tekercsű Z gép a stabilitás terén felülmúl egy univerzális vonalat. Ez alatt a hangerő alatt az állíthatóság lerövidíti a megtérülést.
A lyukasztás az első kiszámítandó szűk keresztmetszet, mivel egy összeillesztett Z szelemen hat-tizenkét lyukat hordozhat, és a lyukasztási ciklusidő határozza meg a vonalsebesség felső határát.
Az előre lyukasztott tekercsek kényelmesnek tűnnek, de a furatminták projektenként változnak. Az online szervolyukasztás minden furatot a vágási pozícióhoz rögzít egy zárt hurkú kódolóval, amely /-0,5 mm-en belül tartja a furattávolságot a szalagvastagság változása esetén is. Ha a tekercs feldolgozási ütemterve a szelemeneken kívül a szoláris konzol vagy kábeltálca lyukasztását is tartalmazza, akkor a lyukasztófej lesz a rugalmas döntés, nem pedig az alakító állvány.
 8 tengelyes szervo lyukasztóhenger-formázó gép napelemes PV konzolokhoz A 8 tengelyes szervo lyukasztórendszerrel felszerelt sor automatikusan beállítja a lyukasztás helyzetét és a profil szélességét/magasságát a szoláris konzolprofilokhoz. Zárt hurkú kódoló regisztrációt kínál a precíz furattávolság érdekében, így ideális, ha a lyukasztási minták projektenként változnak. Termék megtekintése →
A levágáshoz egy szervo-repülő nyíró a hossztűréseket /-1,0 mm-en tartja, szinkronizálva a nyírást az áteresztővonallal. A hidraulikus leválasztó egységek olcsóbbak, de általában /-3 és 5 mm között landolnak, és olyan sorját képeznek, amely lassítja a helyszíni összeszerelést. Hasonlítsa össze a teljes meghajtó- és vezérlőelrendezést a profilalakító gép kiválasztási útmutató mielőtt kiválasztja a szállítókat.
Vágás után a szelemenek egy kifutó asztalra költöznek a számlálás és a kötegelés céljából. Az automatikus pántoló állomás műszakonként két fizikai dolgozót helyettesít, és egyenletesen tartja a köteg feszességét, ami védi a beágyazási geometriát ugyanazon teherautó-szállítás során, ami vonzóvá teszi a Z profilokat.
 Automatikus profilcsomagoló és pántológép fém kötegekhez Ez a csomagolórendszer automatizálja a gombok megfordítását, a kis kötegek csomagolását és a nagy kötegek raklapozását fa tartószalagokkal. Helyettesíti a kézi kötegelő munkásokat, és egyenletes kötegfeszültséget biztosít, védi a szelemenprofilokat a szállítás során, és javítja a későbbi kezelést. Termék megtekintése →
Kérje meg a szállítót, hogy szimulálja a lyukasztási időzítést a leghosszabb szelemenhez. A vezérlőprogramnak figyelembe kell vennie a gyorsítást, lassítást és a vágási jel pozicionálását, nem csak az átlagos haladási vonalsebességet.
A Z szelemengép-beszállítók összehasonlításának leggyorsabb módja, ha a kereskedelmi árajánlat előtt három dokumentumot kérünk: a tekercs virágrajzot, a lyukasztószerszám elrendezését és a saját acélszalagból kialakított próbadarabot.
A felszerelési ajánlatok értékelésekor használja a következő sorrendet.
A véglegesítés előtt tekintse át a telepített referenciákat. Sihua projekt esetarchívuma magában foglalja a fém építőipari gyártóknak szállított komplett szelemen- és állványformázó sorokat, a fent leírt szervo lyukasztó és repülő nyíró architektúrával.
Az alábbiakban a Z purlin gépvásárlást meghatározó négy kérdésre adjuk meg a rövid válaszokat.
Igen. A többprofilú vezetékek szervo-állítható állvánnyal vagy gyorsan cserélhető kazettákkal váltanak a C, U, Z és Sigma szekciók között. A kompromisszum valamivel alacsonyabb tűrésstabilitás a dedikált Z vonalhoz képest, amely soha nem változtatja meg a szerszámokat.
A szabványos vonalak 1,5-3,0 mm-es tűzihorganyzott acélszalaggal kezelik, Q235B vagy Q355B minőségben. A felső vastagság a karima szélességétől és az alakítási menetek számától függ. A túl kevés lépés visszaugrást okoz a peremvégeknél, és instabillá teszi a fészkelő hézagokat.
2,0 mm-es anyaggal 15 m/perc sebességgel és hat óra nettó üzemidővel egy 8 órás műszak körülbelül 5400 méter szelemenhosszt eredményez. A vágási hossz, a lyukak száma és a halmozási sebesség csökkentheti ezt a számot, ezért ellenőrizze a lyukasztási ciklus idejét saját termékösszetételével.
A szelemenhossz-tűrés szabályozza a felállítási sebességet a lapos toldásoknál. A zárt hurkú hosszméréssel rendelkező szervo-repülőolló /-1,0 és 2,0 mm között tart; a hidraulikus nyíró általában /-3 és 5 mm között landol, inkonzisztens sorjairánnyal. Folyamatos tetős projekteknél a szigorúbb tolerancia a helyszínen megtérül.
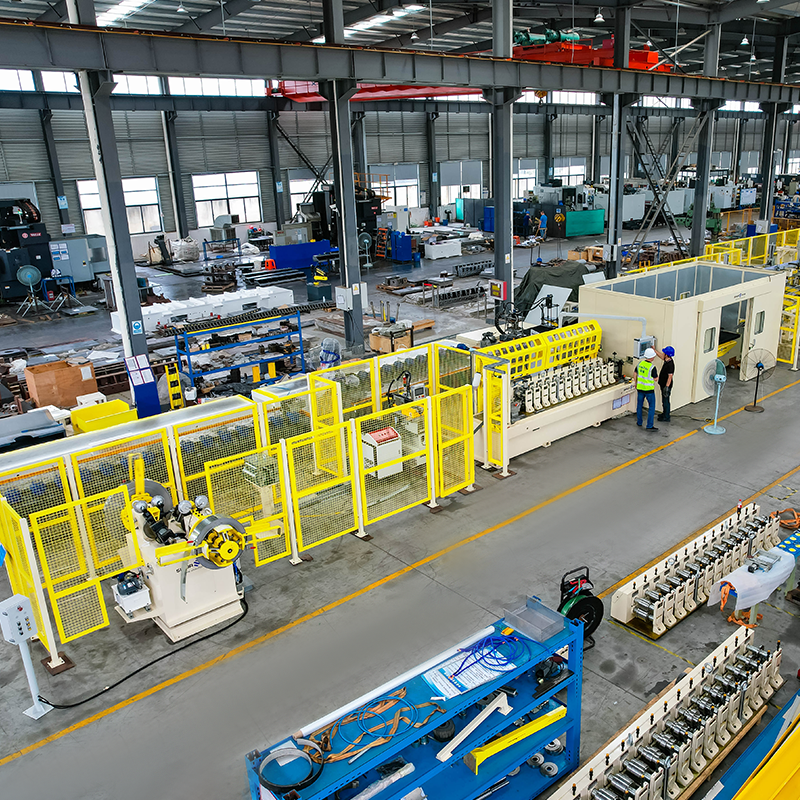
Automatikusan forgó kétfejű hidraulikus decoiler anyagmentes érzékeléssel, oldalanként 5 tonna. Gyorsan cserélhető kazettás ...
Részletek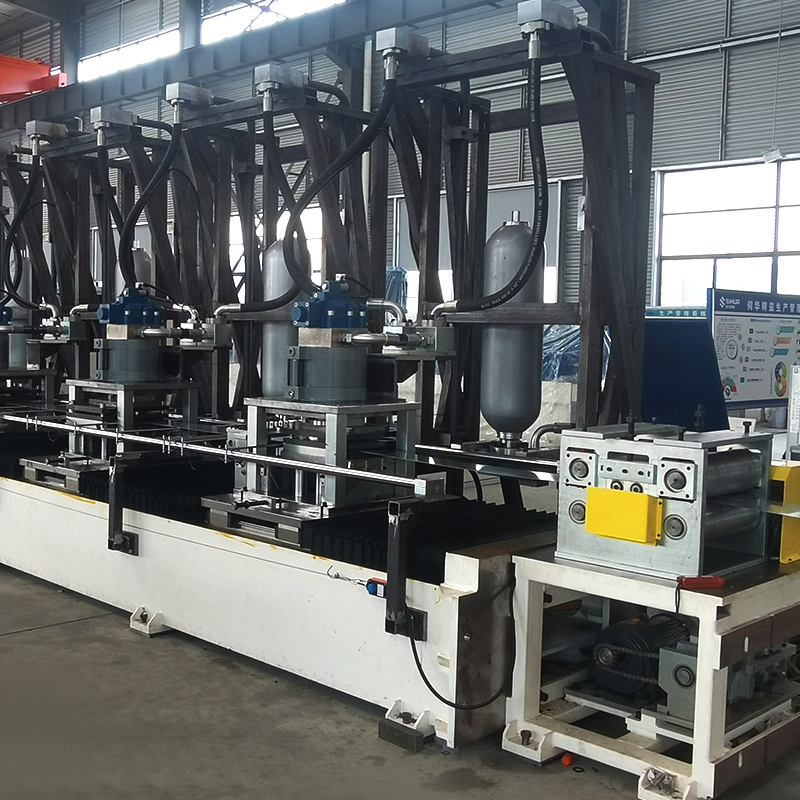
8 tengelyes szervo lyukasztó napelemes PV konzol tekercsformázó gép, a lyukasztási pozíció rugalmas beállítása. Anyagtekercs...
Részletek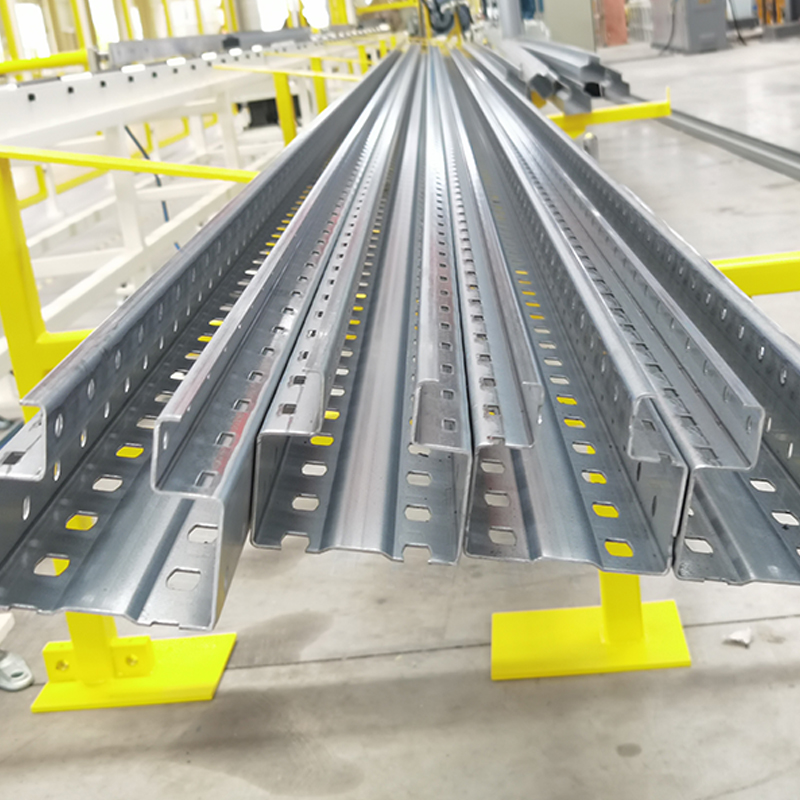
Álló állványos hengeralakító gép, acél folyáshatár 250-550 MPa Egyfejű kézi tekercselő etetőkocsival ...
Részletek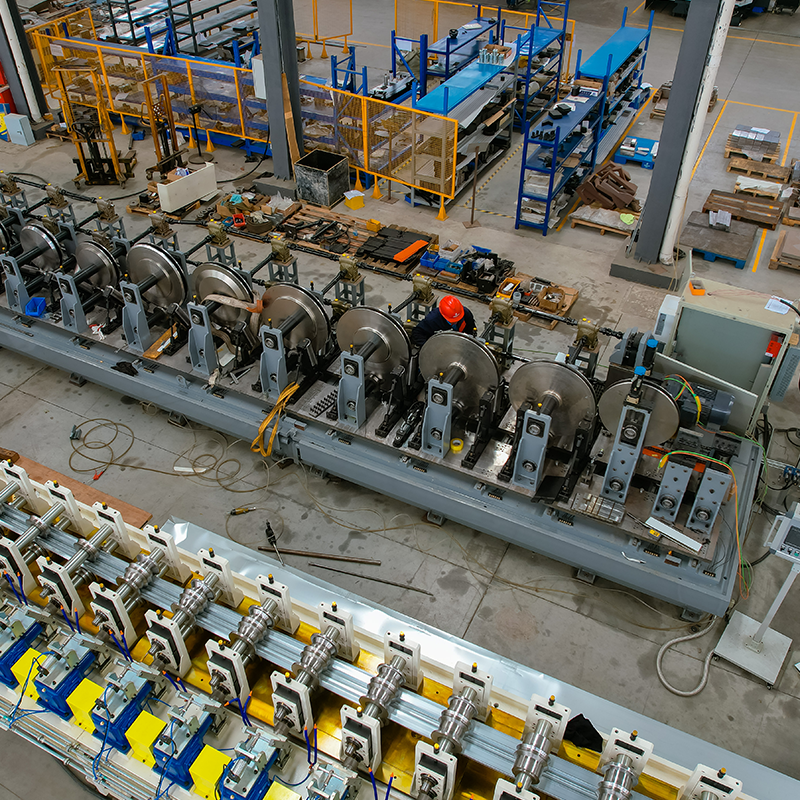
széles anyagú egyszeres decoiler Szintező gép és Gép kis lyukak lyukasztására mindkét oldalon ...
Részletek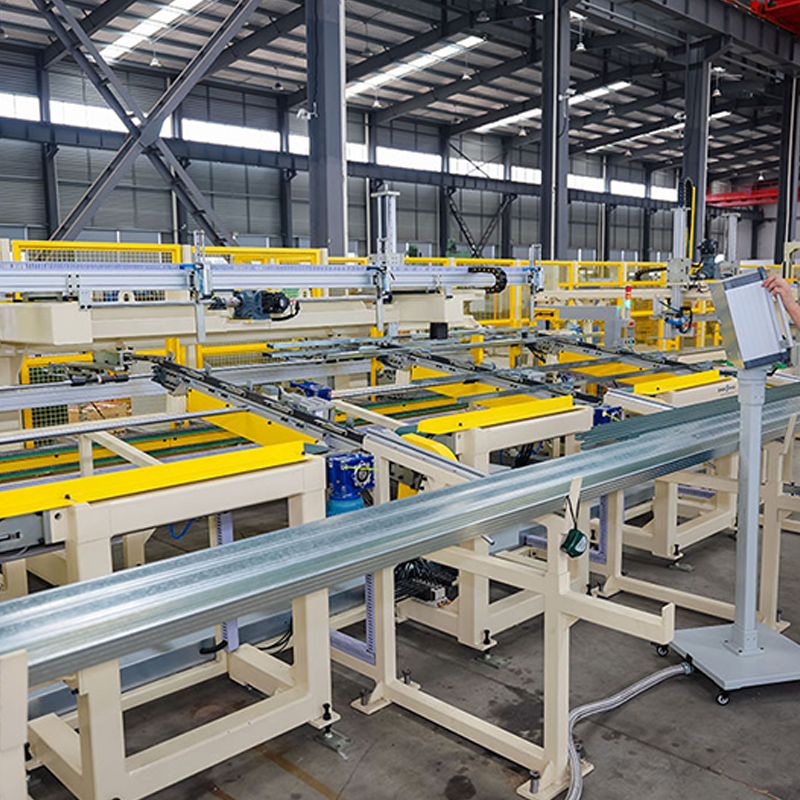
Automata gombforgató gép Repülési sebesség: 120 méter percenként. Megfordítja a fémprofilt és felpattintja. ...
Részletek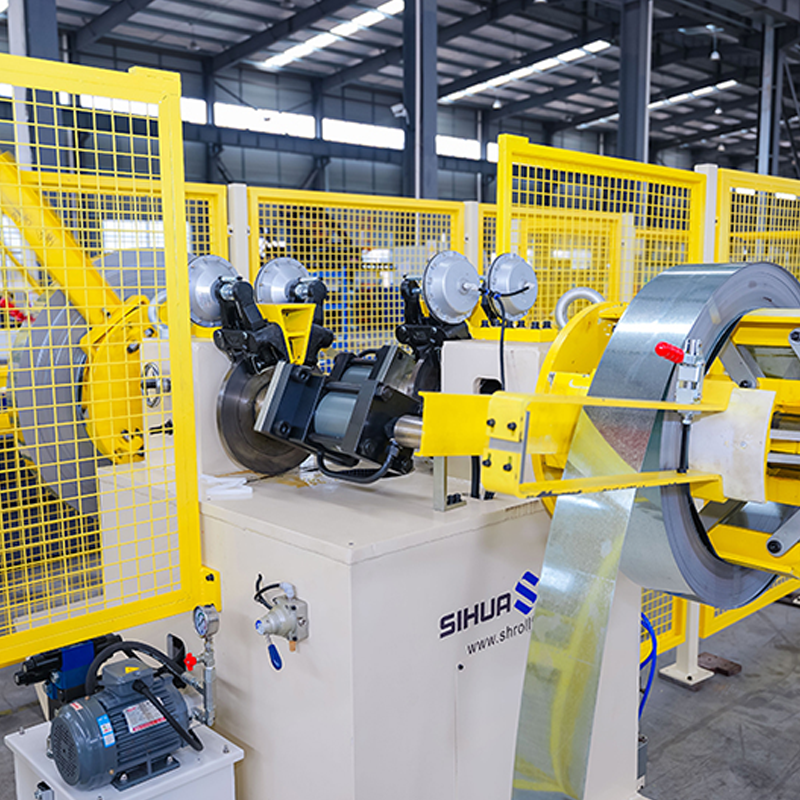
Automatikusan forgó kétfejű hidraulikus decoiler anyagmentes érzékeléssel, oldalanként 5 tonna. A lézerteljesítmény és a heg...
RészletekNe habozzon kapcsolatba lépni velünk, ha szüksége van ránk!
Elérhetőségek
TERMÉKEK
Mobil