A mennyezeti T rácsrendszerek az egyik legszélesebb körben használt módszer a kereskedelmi és ipari épületek álmennyezeteinek kialakítására. Minden ilyen rendszer középpontjában egy hengerelt acélprofil áll: fő pólók, keresztpólusok és csatlakozó alkatrészek. A profil pontosság Ezeknek a fémszakaszoknak az aránya meghatározza, hogy a mennyezetrács mennyire jól áll össze, mekkora súlyt tud elbírni, és mennyire néz ki egyenesen és tisztán a kész mennyezet. Ebben az útmutatóban elmagyarázzuk, hogy a profilpontosság miért döntési szintű kérdés a mennyezeti T rácsos hengeralakító gép kiválasztásakor.
A mennyezeti T rácsprofil egy hengerelt acélelem, amely fordított T alakra emlékeztet. A függőleges szalag képezi a teherhordó utat, míg a vízszintes karima párkányt biztosít a mennyezeti csempékhez és a világítótestekhez. A szabványos álmennyezeti rendszerben a fő pólók egy irányban futnak, és rendszeres időközönként a keresztirányú pólók bezáródnak. Az így kapott rács szerkezeti vázként szolgál, amely az akusztikus paneleket, szellőzőrácsokat és világítótesteket támogatja.
Mivel ezeket a profilokat tömegesen, nagy mennyiségben gyártják, méretpontosságuknak darabonként ismételhetőnek kell lennie. A szalag magasságának vagy a karima szélességének enyhe eltérése meglazíthatja a keresztirányú pólót, vagy a mennyezet síkjának hullámzását okozhatja.
A profilpontosság nem csak esztétikai kérdés; a teljes mennyezeti rendszer teljesítményét befolyásolja. Az American Society for Testing and Materials (ASTM) és a hasonló szabványok megengedhető tűréshatárokat határoznak meg a fém mennyezetrács-elemekre. Amikor egy hengeralakító gép e tűréshatárokon kívül eső profilokat állít elő, három probléma jelenik meg.
Röviden: a pontosság a híd a nyers tekercsek és a tervezett módon működő mennyezeti rendszer között.
A mennyezeti T rácsos tekercsképző vonal értékelésekor a következő méreteket kell rendszeresen ellenőrizni:
| Méret | Ajánlott tolerancia | Miért számít |
|---|---|---|
| Web magasság | ±0,15 mm | Szabályozza a rács mélységét és a terhelés átadását a függesztőkre |
| Karima szélessége | ±0,20 mm | Befolyásolja a csempe fekvését és a látható rálátást |
| Réstávolság | ±0,10 mm | Konzisztensen tartja a keresztirányú kapcsolatot |
| Lyuk helyzete | ±0,10 mm | Biztosítja a rögzítés és a lógó hardver igazítását |
| Egyenesség (dőlésszög) | ≤ 1,0 mm/3000 mm | Megakadályozza a hullámos rácsvonalakat |
Ezek a tűréshatárok akkor érhetők el, ha a hengeralakító gép merev görgőkkel, precíz szervo adagolókkal és stabil vágórendszerrel rendelkezik. Egy olyan gép, amely nem tudja folyamatosan megtartani ezeket az értékeket, elfogadhatatlan selejtezési és terepi problémákat okoz.
 Fő és keresztirányú T-rúd rácsos hengeralakító gép gyorscserélő kazettával Ez a hengeralakító gép szigorú mennyezetrács-tűréseket biztosít a merev görgők és a stabil vágórendszer révén. Gyorsan cserélhető kazettája csökkenti a jövőbeni frissítési költségeket, a keresztirányú T-rúd vágóasztal pedig szabadon állítható hosszúságot tesz lehetővé. Termék megtekintése →
Számos gépkialakítási lehetőség közvetlenül meghatározza, hogy a végső profil a tűréshatáron belül marad-e.
Minden egyes görgőn való áthaladás hozzájárul a növekményes hajláshoz. Ha a tekercsprofilok rosszul vannak kiszámítva, vagy az anyag visszarugása nincs kompenzálva, a karima szöge eltolódik. Az edzett acélból készült, kiváló minőségű CNC-megmunkálású hengerek sokkal tovább tartják geometriájukat.
Az alakító erők oldalirányú terheléseket és hajlítónyomatékokat hoznak létre. A könnyű keret nagy sebességgel hajlik, ami a szalag magasságának hosszirányú változásához vezet. A robusztus dobozvázas konstrukció és a precíz tengelybeállítás minimálisra csökkenti ezt.
Ugyanilyen fontos a hosszirányú pontosság. Egy szervovezérelt vágórendszer méri a csíkot kódolókon keresztül, és a pontos cikluspozícióban vágja le, így a vágási hosszak és a lyukasztási helyek megismételhetők. Ez kritikus fontosságú, ha a T-rúd egy sor lyukasztott hornyot tartalmaz, amelyeknek egybe kell esniük a keresztirányú pólókkal.
A horgos típusú keresztirányú T-rudaknál a csatlakozási geometria a pontos bevágástól és átszúrástól függ. Ha szeretné látni, hogyan valósulnak meg ezek a precíziós célok a gyakorlatban, a Sihua's projekt esetek valós installációkat mutat be.
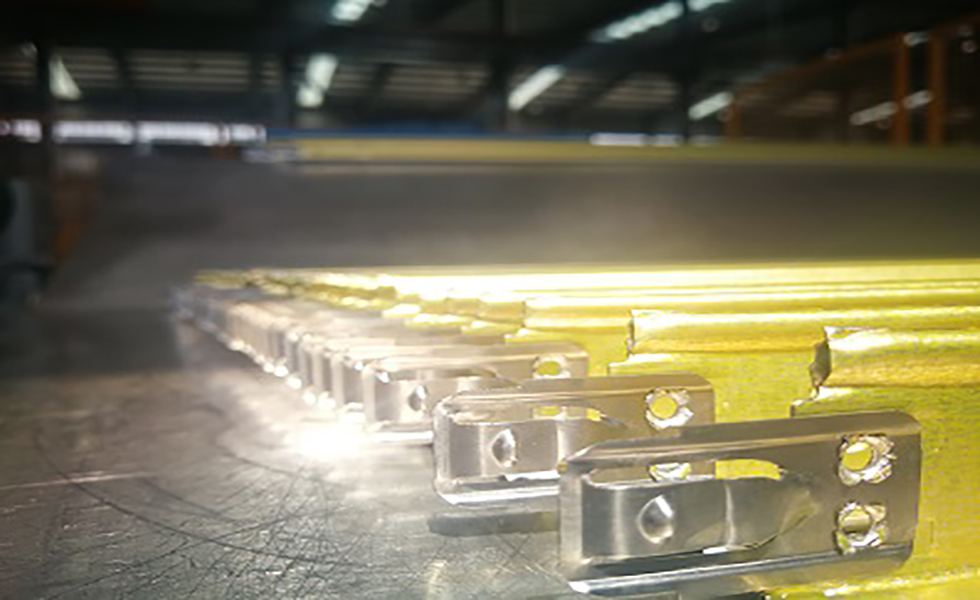 Ötvözet horgos keresztirányú T-rúd hengeralakító gép mennyezeti felfüggesztési rendszerekhez Ez a speciális gép T-alakú acélrudakat formál integrált ötvözet kampókkal a megbízható mennyezeti csatlakozások érdekében. A legújabb projektekben telepítve magas automatizálást és gyors gyártást kínál, így alkalmas kereskedelmi és lakossági mennyezeti alkatrészek nagy volumenű gyártására. Termék megtekintése →
Még a legjobb gép is elveszíti pontosságát megfelelő gyártási fegyelem nélkül. Három gyakorlati terület tartja stabilan a tűréseket:
A teljes vevői útmutató számos gyártó által használt karbantartási ütemterv táblázatot tartalmaz.
A beszállítók értékelésekor kérdezze meg, hogy a gép hogyan tartja be a tűréshatárokat nagy volumenű futások során. Keressen olyan funkciókat, mint például:
A különböző mennyezetrács-profilok eltérő szerszámokat igényelnek. A fő- és keresztpólókat gyártó vonal felszerelhető cserélhető kazettákkal a szalag magasságának vagy a karima szélességének megváltoztatásához. Ha horog-típusú keresztpólót tervez, akkor a lyukasztó és bemetsző állomásokat az alakítási sebességhez kell igazítani. Az olyan speciális szakaszokhoz, mint az UT, FUT és UDT sorozat, a gépnek további formázóállomásokra és precíz bemélyedő szerszámokra van szüksége.
A megtérülési időszak javul, ha a gép lelassítás nélkül képes tartani a pontosságot. A Sihua mennyezeti T rácsképző rendszerei szervovezérlést és masszív kereteket tartalmaznak, hogy fenntartsák a fenti táblázatban látható értékeket. A termelési célokhoz az értékesítési mérnökök pontos tűrésadatokat tudnak biztosítani a tekercs specifikációi alapján.
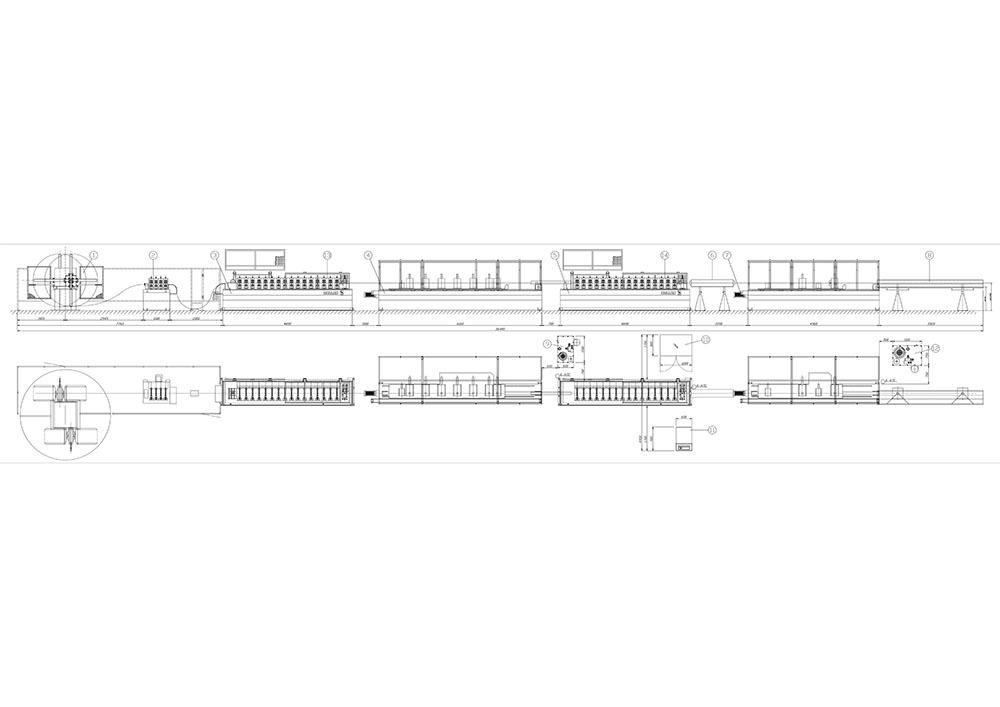 UT FUT UDT mennyezeti T-rácsos rudas tekercsformázó gép Ez a sokoldalú gép egy egységben készít fő- és keresztprofilokat UT, FUT és UDT mennyezeti T-rácsokhoz. A szervovezérlés és a masszív keret segít fenntartani a szabványos tűréseket a szalagmagasságra, a karimaszélességre és a réstávolságra vonatkozóan. Termék megtekintése →
V: A szabványos tűrések általában ±0,15 mm a szalagmagasságnál, ±0,20 mm a karimaszélességnél és ±0,10 mm a réstávolságnál. Ezek próbavágási mintákból ellenőrizhetők.
V: Igen, gyorsan cserélhető kazettás rendszer használatával. Az alakítógörgők cseréje lehetővé teszi, hogy ugyanaz a gép fő T-rudak, keresztirányú T-rudak és még horgos típusú alkatrészeket is gyártson hosszabb állásidő nélkül.
V: A henger élettartama a tekercs anyagától és a futási időtől függ. A horganyzott acélszalagok esetében sok gyártó egy-két millió métert kap, mielőtt újraköszörülésre lenne szüksége. A rendszeres méretellenőrzések megmondják, hogy a szerszámok mikor igényelnek karbantartást.
A profilpontosság a központi teljesítménykritérium a mennyezeti T rácsos hengeralakító gépeknél. Összeköti az anyagköltséget, a telepítés hatékonyságát, a szerkezeti integritást és a végső mennyezet vizuális minőségét. A gépárak összehasonlításakor ne csak a sebességre koncentráljon; győződjön meg arról, hogy a gép képes évekig megtartani a szűk tűréshatárokat. A nagy pontosságú vonal kezdetben többe kerülhet, de a pazarlás, az utómunkálatok és a helyszíni panaszok csökkentése sokkal jobb megtérülést biztosít.
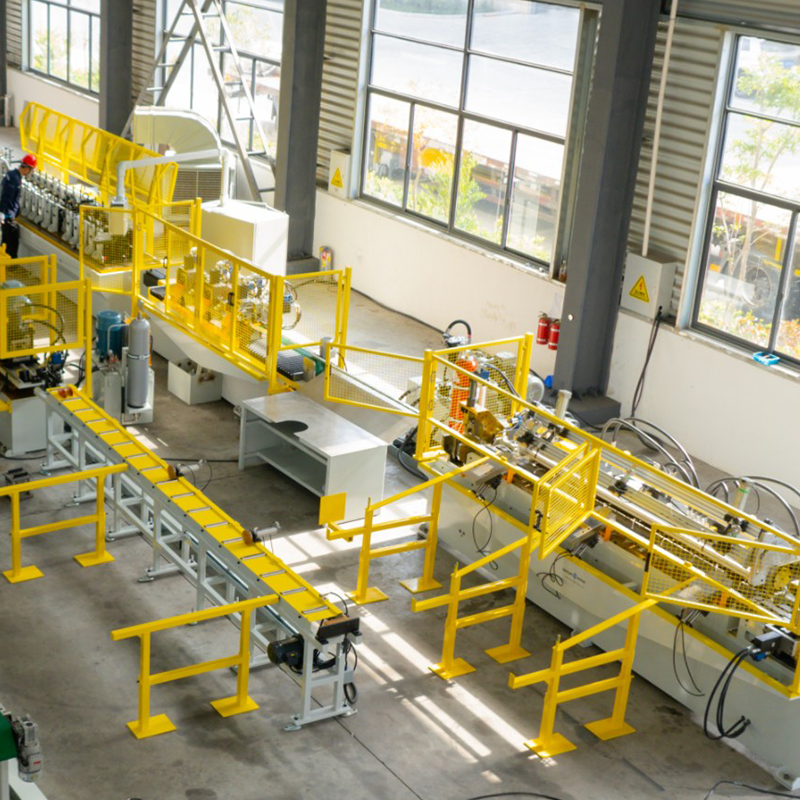
Kétfejű, előfestett acél hidraulikus táguló/összehúzó lecsévélő, kétfejű horganyzott acél tágító/összehúzó lecsévélő, előfestett acél tárolókonzol, szíjcsökkentés. ...
Részletek
UT FUT UDT mennyezeti T-rácsos rudas hengeralakító gép fő és kereszt elrendezés Az UT (fő és kereszt) mennyezeti T-rács prof...
Részletek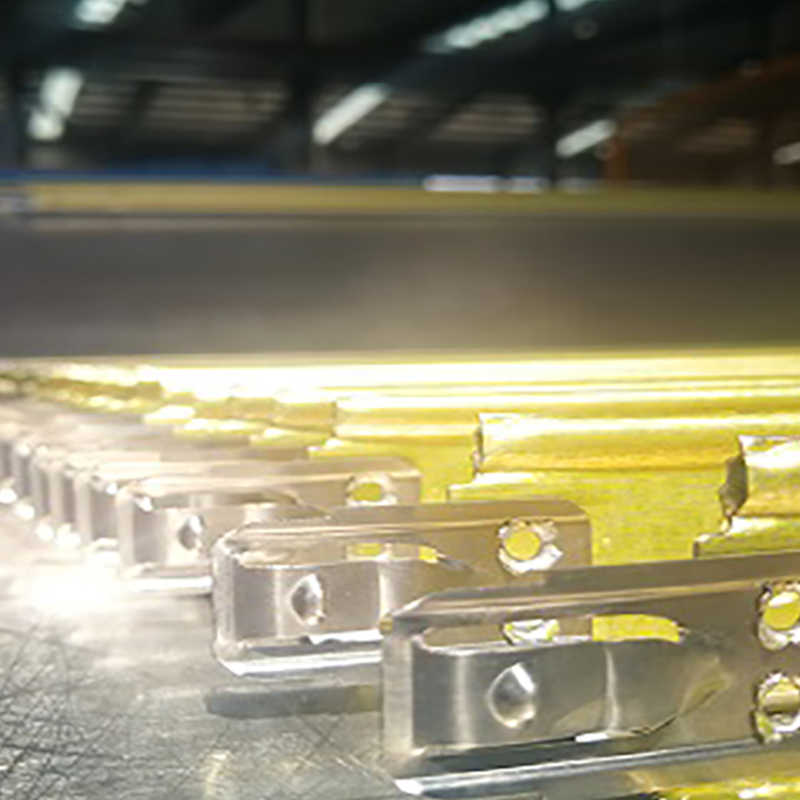
3. Az ötvözött horogkeresztes T-rúd tekercsformázó gép egy speciális berendezés, amelyet integrált ötvözött horgokkal ellátott T alakú acélrudak gyártására terveztek....
Részletek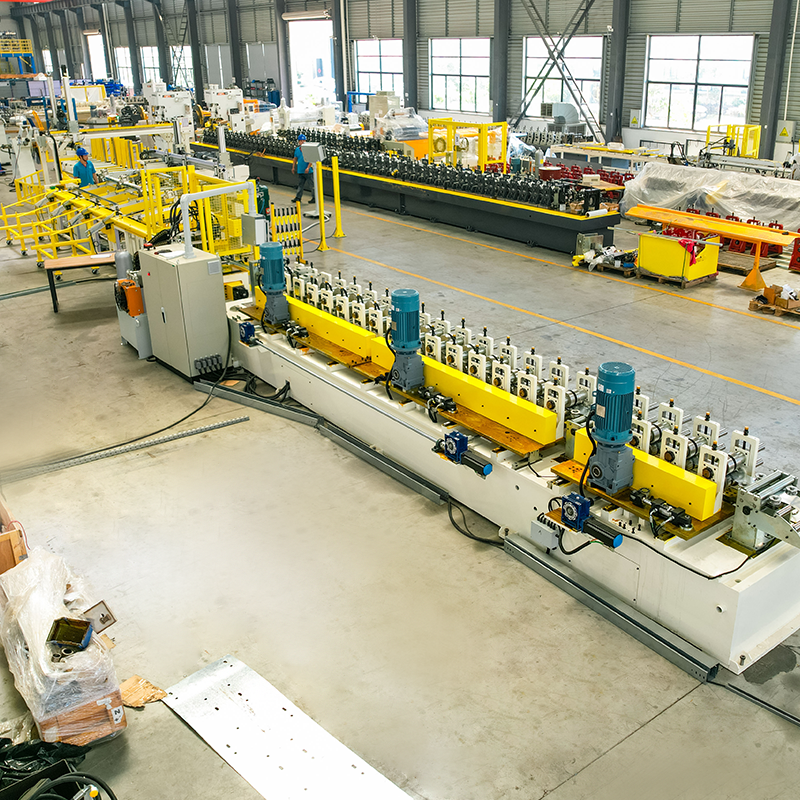
CU automatikus szélességváltó hengeralakító gép, lánchajtás, automatikus csomagolás. Gazdaságos kétfejű hidraulikus tekercse...
Részletek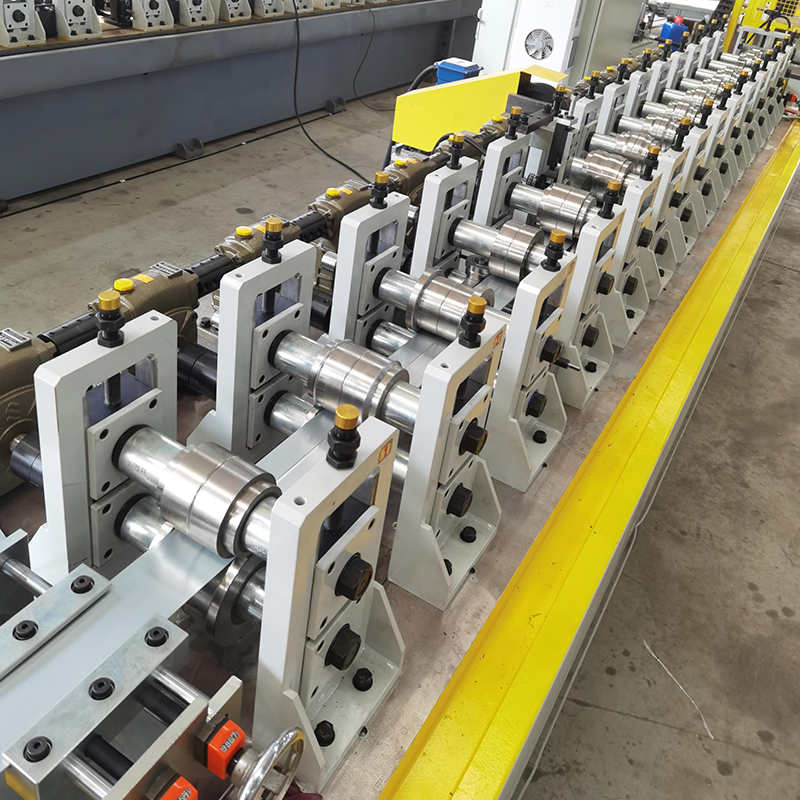
Gipszkarton csigakerekes reduktoros hengeralakító gép, egyszerű modell, nem gyorscserélhető kazettás típus, gazdaságos és megfizethető. (Bővíthető gyorsan cserélhető ...
Részletek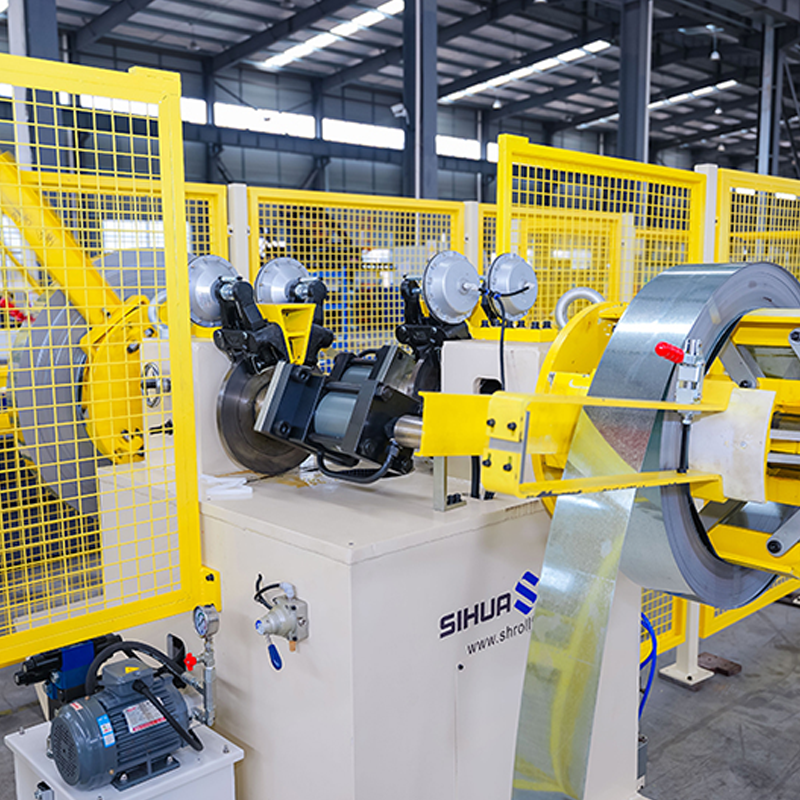
Automatikusan forgó kétfejű hidraulikus decoiler anyagmentes érzékeléssel, oldalanként 5 tonna. A lézerteljesítmény és a heg...
RészletekNe habozzon kapcsolatba lépni velünk, ha szüksége van ránk!
Elérhetőségek
TERMÉKEK
Mobil