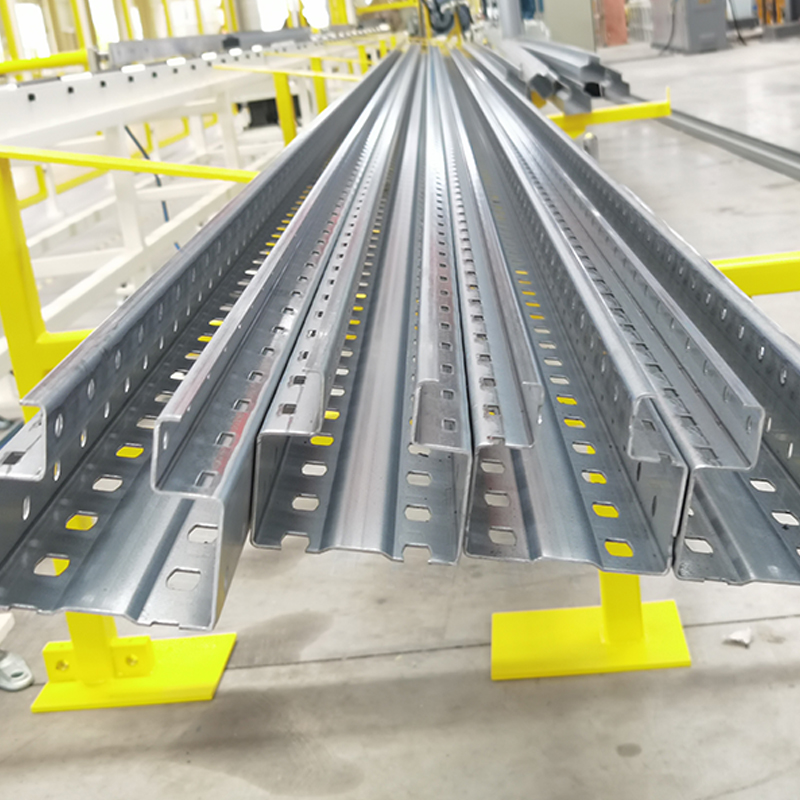
Az állvány fém deszkája, közismert nevén állvány járólap vagy fém fedélzeti deszka, olyan szerkezeti elem, amely megtámasztja a munkavállalókat és az anyagokat az ideiglenes hozzáférési rendszereken. Az ilyen panelek gyártói számára a csúszásgátló dombornyomás, a perforáció és az élhajlítás egyetlen folyamatos hengeralakítási folyamatban való kombinálása döntő termelékenységi előnyt jelent. A beépített feldolgozású állványos fém fedélzeti hengeralakító a sima acéltekercset közvetlenül kész, használatra kész fedélzeti deszkává alakítja, kiküszöbölve a külön kezelési lépéseket, csökkentve a munkaerőköltségeket és javítva a méretkonzisztenciát.
 Integrált állványos fém deszkázó hengeralakító gép Ez a gép a dombornyomást, a lyukasztást és az élhajlítást egyetlen folyamatos sorban ötvözi, így a sima acéltekercset kész állványlaplécekké alakítja át egységes méretekkel és csökkentett munkaerővel. Termék megtekintése →
Ahelyett, hogy az előre kivágott nyersdarabokat hidraulikus présbe küldenék dombornyomásra, majd egy másik gépre lyukasztásra és hajtogatásra, egy modern integrált sor mindhárom műveletet vonalsebességgel végzi el. Ez a cikk elmagyarázza ennek a speciális berendezésnek az alapvető folyamatait, a fő alkatrészeket, az anyaggal kapcsolatos szempontokat és a kiválasztási kritériumokat, és bemutatja, hogy miért vált a soros feldolgozás a preferált gyártási módszer az állványburkolatok gyártói számára.
Az állvány fém fedélzeti görgőképző egy hengeralakító sor, amelyet kifejezetten az állványrendszerekben és az ipari fellépő platformokon használt fém járódeszkák és járólapok gyártására terveztek. Az alapgép hideghengerlést végez, hogy egy lapos fémtekercset hosszirányú bordákkal és meghatározott élgeometriájú deszkaprofillá alakítson. Inline konfigurációjában a vonal három további állomást is integrál: csúszásgátló dombornyomást, perforációt és élhajlítást.
A folyamat menete egyértelmű. Egy decoiler a tekercset egy szintezőbe táplálja, amely lelapítja a szalagot és szabályozza annak feszességét. A szalag ezután hengerlési állomásokon halad át, ahol a profil fokozatosan formát ölt. A vonal egy kijelölt pontján egy mintás görgő domborítja ki a járófelületet, hogy tartós csúszásgátló textúrát hozzon létre. A szervo-meghajtású lyukasztóegység ezután furatmintákat vág ki vízelvezetés, rögzítés vagy súlycsökkentés céljából. A sor vége felé az összecsukható görgők lezárják az oldalsó éleket, hogy biztonságos, merev szegélyt hozzanak létre. Végül egy repülő szerszám egy meghatározott hosszúságúra vágja a profilt.
A csúszásgátló dombornyomás az egyik legfontosabb művelet az állványburkolatok gyártásában, mivel a járófelületnek biztonságosnak kell maradnia még eső, olaj vagy építési por hatására is. Bevonat felhordása vagy külön csúszásgátló lemez rögzítése helyett a soros dombornyomás edzett hengereket használ, hogy egy háromdimenziós textúrát közvetlenül az acél felületébe nyomjon.
A gyakori dombornyomásos minták közé tartozik a gyémánt, a könnycsepp és a chevron alakzat. A mintaválasztás a súrlódási tényezőt és a panel szerkezeti merevségét egyaránt befolyásolja. A domborítási mélység jellemzően 0,3 és 1,0 mm között van szabályozva, az anyagvastagságtól és a célpiac biztonsági követelményeitől függően. Mivel a dombornyomó tekercsek a vonalba vannak integrálva, a textúra a profil teljes lezárása előtt kerül alkalmazásra, ami csökkenti a visszaugrást, és biztosítja, hogy a minta egyenletes maradjon a tábla teljes hosszában.
A külön présen végzett utólagos dombornyomással összehasonlítva a soros dombornyomás csökkenti a ciklusidőt, elkerüli az újrapozícionálási hibákat, és minimálisra csökkenti az elővágott élek sérülését. Emellett kompaktabbá és könnyebben automatizálhatóbbá teszi a gyártósort.
A perforálás több célt is szolgál az állványburkolatban: a kerek lyukak lehetővé teszik a víz és a törmelék átjutását a sétányon; hosszúkás rések használhatók a tábla rögzítésére az állványcsövekhez; és a mintázott perforációk csökkentik a panel súlyát anélkül, hogy veszélyeztetnék a teherbírását. Egy beépített lyukasztóállomás végzi ezeket a feladatokat, miközben a szalag még mozog, szervo-meghajtású lyukasztókkal, amelyek átprogramozhatók a tételek között.
A szervolyukasztási technológia különösen értékes ebben az alkalmazásban, mivel nagy ismételhetőséget, alacsony zajszintet és rugalmas furatminta-változtatást kínál. Jó példa erre a képességre a fotovoltaikus konzolsorokhoz kifejlesztett szervo lyukasztó egység, ahol ugyanezt az elvet alkalmazzák a nagy sebességű hengeralakítás során pontos időközönként történő lyukasztásra. A technika jól dokumentált az iparban: a szervo lyukasztás működésének és alkalmazási helyeinek mélyebb megismeréséhez olvassa el a 8 tengelyes szervo lyukasztógép: működése, főbb jellemzői és alkalmazások .
 8 tengelyes szervo lyukasztógép PV konzolprofilokhoz Ez a szervo-meghajtású lyukasztóegység nagy ismételhetőséget és rugalmas lyukmintákat biztosít a vonalsebességgel szinkronban, így ideális a precíz perforációhoz az állványburkolatok és a napelemes konzolok gyártásában. Termék megtekintése →
Azáltal, hogy a lyukasztóállomást beépítik az állványfedélzet-hengerformázóba, a gyártók elkerülik a különálló lyukasztási lépés költségeit és munkaerő-költségét. A furat helyzete szinkronban van a vonal sebességével, így minden tábla azonos távolságot kap, ami kritikus a gyors helyszíni telepítéshez.
Az állvány fém fedélzetének szélei nem egyszerűen díszítő részletek. Meghatározzák, hogy a tábla hogyan illeszkedik az állványkerethez, mekkora súlyt bír el a panel, és a dolgozók mennyire tudják biztonságosan kezelni. A soros élhajlítás a profil hosszirányú éleit meghatározott geometriába préseli, például egyetlen hajlított karimává, szegett dupla hajtásba vagy zárt dobozélbe.
A szegett él például sima, lekerekített szegélyt hoz létre, amely megakadályozza a szakadásokat és csökkenti a feszültségkoncentrációt a szélen. A mélyebben hajtott oldalfal növeli a fedélzet szelvénymodulusát, javítva a terhelés alatti hajlítási ellenállást. A hajtogató állomás az élgeometriát is igazítja a dombornyomott felülethez, így a teljes profil sík és méretstabil marad a vágás után.
A deszkázat hosszra vágása után a kész deszkákat közvetlenül egy automata csomagolóállomásra lehet küldeni kötegelés céljából.
 Automata profilcsomagoló gép fedélzeti deszkák kötegeléséhez Ez a csomagolórendszer automatikusan megfordítja, kötegeli és palettázza a kész fémprofilokat, ésszerűsíti a gyártósor végét, és hatékonyan előkészíti az állványdeszkákat a szállításhoz. Termék megtekintése →
Egy komplett állvány fém fedélzeti hengeralakító inline feldolgozással több összehangolt modulból áll. Az egyes összetevők megértése segít a vásárlóknak összehasonlítani a berendezések konfigurációit, és elkerülni a szükségtelen költségeket.
Az opcionális downstream felszerelések közé tartoznak az automatikus rakodóasztalok, mérőállomások és profilcsomagoló gépek. Minél integráltabb a vonal, annál kevesebb kézi művelet marad a tekercs bemenete és a kész köteg kimenete között.
Az állványburkolati profilok regionális szabványonként és alkalmazásonként változnak, így a legtöbb hengeralakítót az anyagszélességek, -vastagságok és profilok meghatározott tartományára tervezték. Az alábbiakban felsoroljuk a közepes méretű sorok jellemző értékeit.
| Paraméter | Tipikus tartomány |
|---|---|
| Anyag | Horganyzott acél, lágyacél, rozsdamentes acél |
| Csík vastagsága | 1,2-2,5 mm |
| Csík szélessége | 300-600 mm |
| Vonal sebesség | 8-15 m/perc |
| Domborítási mélység | 0,3-1,0 mm |
| Lyukasztási pontosság | ±0,3 mm |
| A vágási hossz pontossága | ±1,0 mm |
Ugyanilyen fontos a megfelelő anyag kiválasztása. A horganyzott acél korrózióállósága és jó alakíthatósága miatt általánosan elterjedt állványburkolatoknál. A rozsdamentes acélt vegyi üzemekhez és tengerparti telephelyekhez választják, ahol az agresszív környezet lerövidíti a közönséges acél élettartamát. A hengeralakítót minden esetben úgy kell megtervezni, hogy kezelje az anyag folyáshatárát és rugózási viselkedését, hogy a kész profil megtartsa végleges formáját.
A hengerelt állványzat fémburkolata az építőipari és ipari környezetek széles körében jelenik meg. Állófelületként használják cső-csatlakozós állványokon, gyűrűzáras állványokon és keretes állványokon. Ugyanezt a profilt alkalmazzák az állandó feljáró platformokon, kifutókon, tetőjárdákon, élvédő platformokon és zsaluzati feljárókon is.
A soron belüli feldolgozás megkönnyíti a termék alkalmazkodását ezekhez a különböző használati esetekhez. A dombornyomott minták javítják a tetőkarbantartók csúszásállóságát; a perforált vízelvezető lyukak szárazon tartják a platformokat kültéri körülmények között; és az erős hajtogatott élek védik a dolgozókat, amikor a paneleket kézzel emelik és hordozzák. A gyártók számára az a lehetőség, hogy ezeket a változatokat egy soron állítják elő, csökkenti a készletet és lerövidíti a helyszínre szállítási időt.
Ha valódi példákat szeretne látni a hengeralakító berendezések gyártási környezetben való alkalmazására, tekintse át a projekt esettanulmányok a cég telepítőbázisáról gyűjtötték össze. Ezek az esetek azt mutatják be, hogy a gyakorlatban hogyan konfigurálják, helyezik üzembe és üzemeltetik az integrált teraszvonalakat.
A megfelelő állványzat fém fedélzeti görgőképző kiválasztása megköveteli a termékösszetétel, a célminőség és a rendelkezésre álló alapterület világos megértését. A következő pontokat meg kell beszélni a szállítóval a megrendelés előtt.
Különös figyelmet kell fordítani a dombornyomó és lyukasztó modulok integrációs minőségére. Ezek azok az állomások, amelyek megkülönböztetik az inline deszkázósort a szokásos hengeralakítóktól, és kialakításuk közvetlen hatással van a termelés hatékonyságára és a termék konzisztenciájára.
A legtöbb vonalat 1,2 és 2,5 mm közötti szalagvastagságra tervezték. A pontos tartomány a profilgeometriától és a szükséges domborítási mélységtől függ. A vastagabb anyag csökkenti annak kockázatát, hogy a dombornyomott minta nagy terhelés hatására eltűnjön, de növeli a szükséges alakító erőt.
Ha az állomásokat megfelelően szinkronizálja a PLC és a szervohajtások, nagyon kevés ciklusidőt adnak hozzá. A vonal sebességét általában az alakítóprofil és a vágóegység korlátozza, nem pedig a dombornyomó vagy lyukasztó modulok.
A követelmények országonként és alkalmazásonként eltérőek. A gyakori hivatkozások közé tartoznak az állványplatformok terhelésvizsgálati szabványai és a csúszásgátló osztályozások, amelyek meghatározzák a járófelület minimális súrlódási szintjét. A vásárlóknak vizsgálati bizonyítékot kell kérniük arra vonatkozóan, hogy a dombornyomásos minta megfelel a vonatkozó piaci szabványnak.
Egy modern vonalon szervohajtású állomásokkal és gyorskioldó szerszámokkal a teljes tekercskészlet csere 30 perctől néhány óráig is tarthat, az állomások számától és az élhajlítási szakasz összetettségétől függően. A soros dombornyomás és lyukasztás receptjei általában előhívhatók a vezérlőrendszerből, ami tovább csökkenti az állásidőt.
Álló állványos hengeralakító gép, acél folyáshatár 250-550 MPa Egyfejű kézi tekercselő etetőkocsival ...
Részletek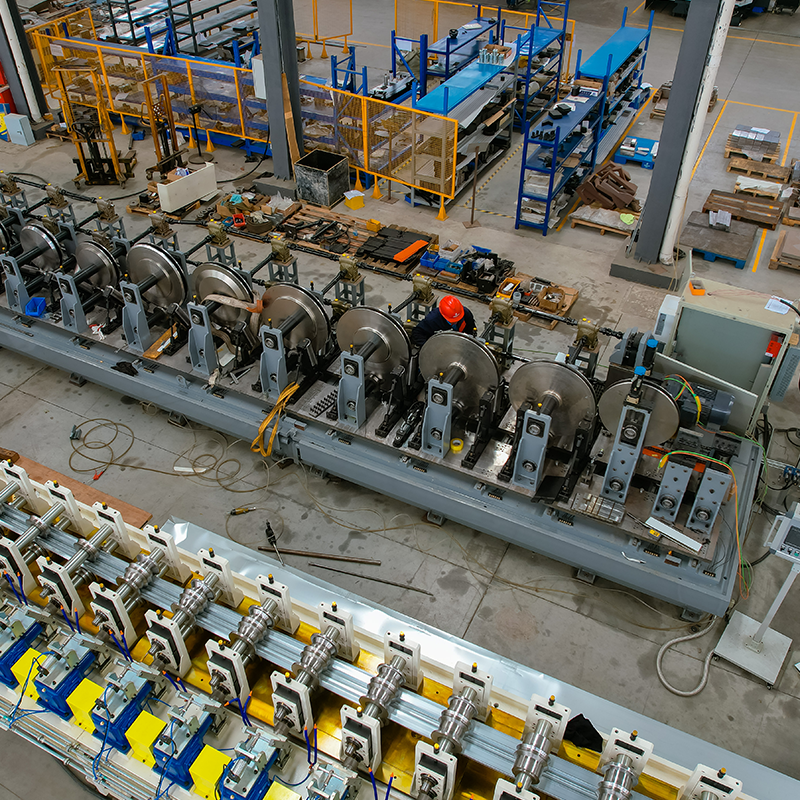
széles anyagú egyszeres decoiler Szintező gép és Gép kis lyukak lyukasztására mindkét oldalon ...
Részletek
UT FUT UDT mennyezeti T-rácsos rudas hengeralakító gép fő és kereszt elrendezés Az UT (fő és kereszt) mennyezeti T-rács prof...
Részletek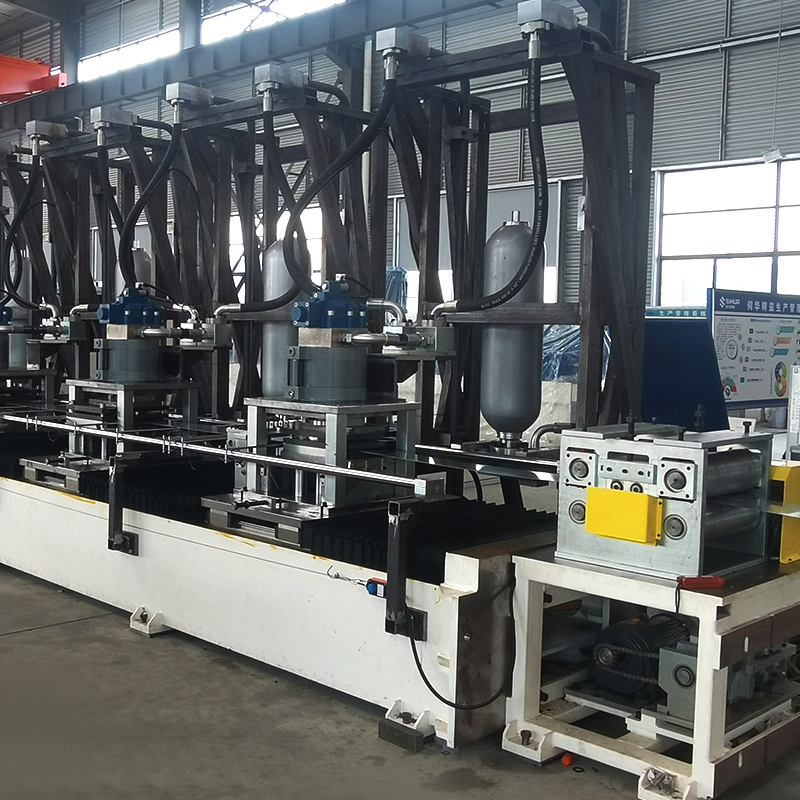
8 tengelyes szervo lyukasztó napelemes PV konzol tekercsformázó gép, a lyukasztási pozíció rugalmas beállítása. Anyagtekercs...
Részletek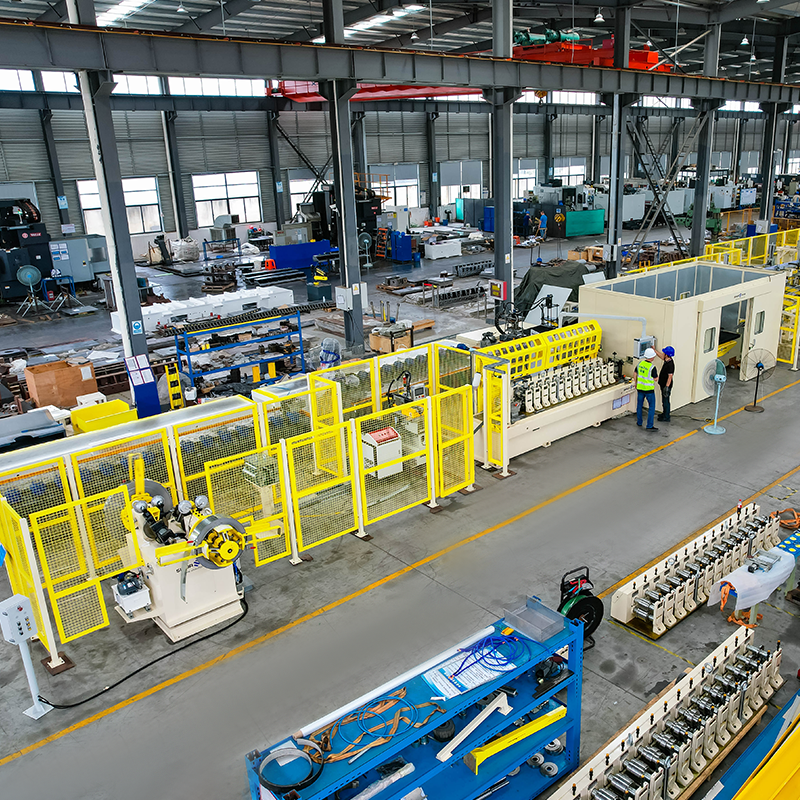
Automatikusan forgó kétfejű hidraulikus decoiler anyagmentes érzékeléssel, oldalanként 5 tonna. Gyorsan cserélhető kazettás ...
Részletek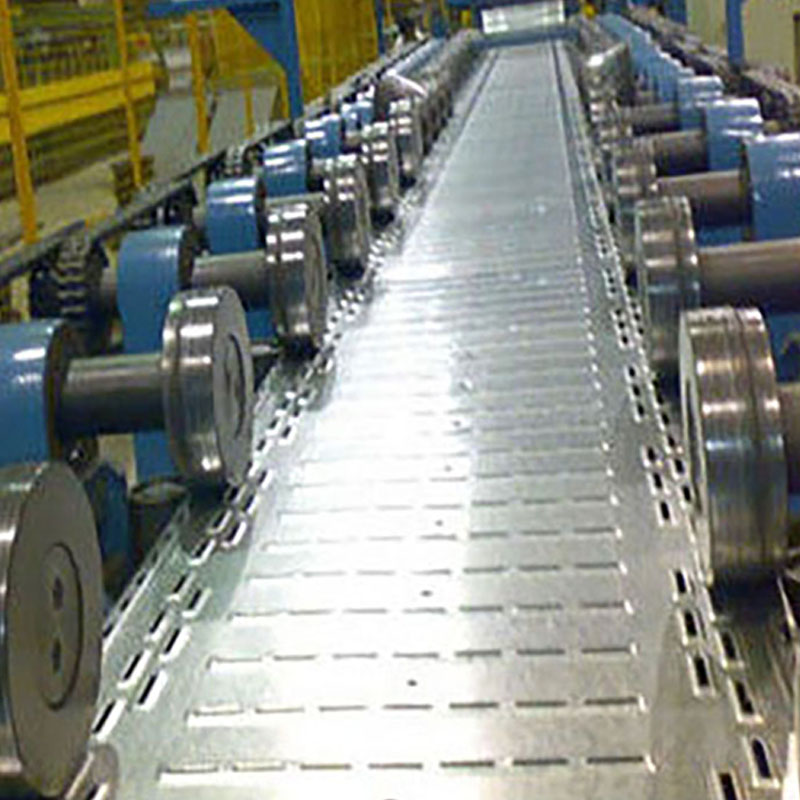
Kábeltálca tekercsformázó gép állítható szélességgel Egyfejű öves fékcsévélő szintezőgéppel ...
RészletekNe habozzon kapcsolatba lépni velünk, ha szüksége van ránk!
Elérhetőségek
TERMÉKEK
Mobil