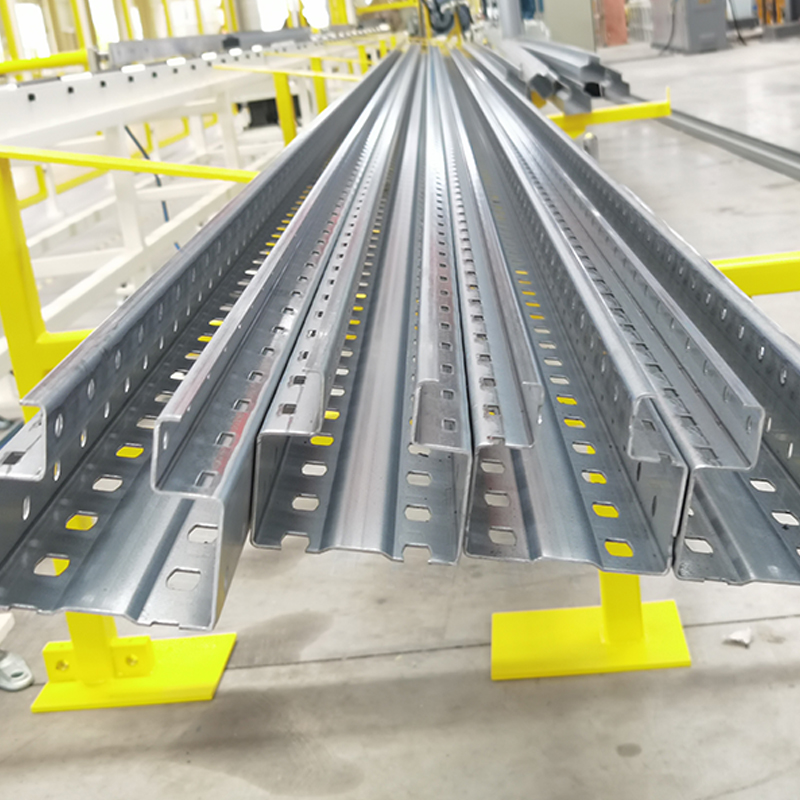
A szelemen-szerződést vállaló fémgyártó általában ugyanazt a matematikát éri el: a présfék 30-60 másodpercenként szállít egy-egy többkanyarú alkatrészt, míg az első megrendeléshez 8000 azonos hosszúságot igényel a hónap végére. A fémlemez hengeralakító megváltoztatja ezt a számítást azáltal, hogy a tekercsből folyamatosan 15-50 m/perc sebességgel formál, egy keresztmetszetet tartva több ezer ismétlésen keresztül. Ez az útmutató elmagyarázza, mit csinál a gép, mely profilok futnak leggyorsabban, és azt a négy specifikációt, amelyek eldöntik, hogy egy sor megtérül-e.
A fémlemez hengeralakító egy folyamatos alakítógép, amely a tekercselt szalagot páros görgős szerszámok sorozatán keresztül vezeti be, mindegyik állomás kis szögváltoztatást ad hozzá, amíg a szalag állandó keresztmetszetű kész profilként kilép.
Alapdefiníció Tekercsformázás a fémlemez fokozatos hajlítása 8-24 illeszkedő görgőállomáson keresztül; mivel minden kanyar kis lépésekben jön létre, a folyamat elkerüli a felületi jelölést és a visszaugrási problémákat, amelyek az együtős fékezésnél jelentkeznek.
Minden sor öt funkcionális egységet tartalmaz:
A gyakorlati eredmény az, hogy egy sor helyettesíti a présféket, a lyukasztóprést és két vagy három anyagmozgatót. A profilgeometria, beleértve a hajlítási vonalak számát, a mélységet és a karima szélességét, határozza meg az állomások számát: egy-három állomást engedjen meg hajlítási vonalonként, és kettő legyen a közös tervezési ábra.
A megfelelő lemezhenger-formázót az általa gyártott profilcsalád határozza meg, mert a keresztmetszeti geometria határozza meg az állomások számát, a szerszámköltséget és a reális vonalsebességet. A kereskedelemben telepített vonalak az alábbi öt tartományba csoportosulnak.
 CUZ Sigma tekercsformázó gép automatikus szélességváltással Ez a gép három CUZ és három CU-sigma profilt alakít ki egy soron, automatikus szélességváltó rendszerrel és 110 mm-es tengellyel, amely alkalmas a magas keverékű profilgyártásra. Termék megtekintése →
 Rugós kazettás tekercsformázó gép 41-es sorozatú profilokhoz Ez a kazettás típusú formázó 41 × 21 és 41 × 76 közötti profilokat kezel egy 20 állomásos görgőkészlet megosztásával és egy 10 állomásos kazettával, amely nagy szilárdságú SS304 szalaghoz készült. Termék megtekintése →
Jellemző vonalsebesség profilcsaládonként, m/perc-ben
A tartományok a kereskedelemben szokásos profilméreteket fedik le; vastag vagy nagyon mély profilok vannak az egyes szalagok alsó végén.
Válasszon lemezhengerformázót négy tényező sorrendben történő értékelésével: anyag terjedelme, profilgeometria, vonalsebesség és átállási mód. Mindegyik jobban megváltoztatja a gép árát, mint az árajánlat bármely opcionális funkciója.
Ha a bejövő tekercsek szélesebbek, mint a profilnak ténylegesen szükséges szalagszélesség, helyezzen hasítógépet vagy nagy teherbírású decoilert az előbbi elé. Ez a kombináció kiküszöböli az élvágási hulladékot az alakítósoron, és a gépet a pontos tekercsszélességgel táplálja. Azok a beszállítók, akik egy szerződésben építik fel a teljes láncot, leegyszerűsítik a pótalkatrészeket, az üzembe helyezést és a garanciális felelősséget.
 Hasítógép precíziós tekercsszélesség-szabályozáshoz Ez a hasítósor a széles tekercseket a hengeralakítóhoz szükséges pontos szalagszélességekre vágja, csökkentve az élvágási veszteséget és leegyszerűsíti a tekercs adagolását a gyártás előtt. Termék megtekintése →
A Shanghai Sihua Precision Machinery Co., Ltd. az egyik gyártó, amely a láncot a hasítástól és a tekercseléstől a hengeralakításon át a szervolyukasztáson és az automatikus csomagoláson keresztül szállítja; ez a terjedelem számít, amikor a szállítási dátumok és a vonalintegráció a szerződésben az Ön oldalán szerepel. Az árajánlatok összehasonlítása előtt tekintse át a gépek kínálatát és a támogató műszaki adatokat.
Hengeralakító nyereg állandó keresztmetszetű, nagy térfogatú alkatrészekhez; a présfékezés nyer rövid futásoknál és összetett többtengelyes hajlításoknál; a bélyegzés csak akkor nyer, ha az alkatrész elég kompakt egy progresszív szerszámhoz, és a térfogat indokolja a szerszámköltséget.
| módszer | Tipikus formák | Gyakorlati teljesítmény | Szerszám beruházás | Átállási idő |
| Fémlemez hengeralakító | Hosszú, állandó keresztmetszet | 15-50 m/perc | Közepestől magasig | 15-90 perc |
| Nyomja meg a féket | Rövid konzolok, kis volumenű szakaszok | 1-4 rész/perc 3 kanyarú résznél | Alacsony | 5-20 perc |
| Bélyegző prés | Kompakt alkatrészek kialakított lyukakkal | 10-25 rész/perc progresszív szerszámban | Legmagasabb | 2-8 óra |
Helyezze a profilt egy hengeradagolóra, ha a keresztmetszet azonos marad, és a tervezett térfogat körülbelül havi 5000-15 000 m felett van, a helyi munkaerőköltségtől függően. A telepített vonalak terepi eredményei 12-18 hónapos megtérülést igazolnak kétműszakos üzem esetén 50 százalékos kihasználtság mellett; olvassa el a projekt esettanulmányok az ellenőrzött számokért a költségvetés előtt.
Ezeket a kérdéseket teszik fel leggyakrabban az üzemvezetők, mielőtt aláírnának egy hengeralakító sort.
A legtöbb egycélú alakító 0,3-3,0 mm-t dolgoz fel. A nagyobb tengelyekkel és nagyobb nyomatékú hajtásokkal rendelkező szerkezeti szelemen- és állványos rendszerek elérik a 4,0-6,0 mm-t, de a szerszámköltség meredeken 3 mm fölé emelkedik, mivel a tekercsátmérők és a hajtási teljesítmény egyaránt nő.
Engedjen meg egy-három állomást kanyarvonalonként. Egy egyszerű kalapcsatornához hat-nyolc; egy mély Sigma szelemennek tizennégy-húszra lehet szüksége. Több állomás szigorítja a tűréshatárt, de meghosszabbítja a gépet és növeli a szerszámköltséget.
Igen, három úton: kézi tekercscsere 60-120 perces beállítással, kazettás gyorscsere 15-30 perces beállítással, vagy automatikus szélesség- és magasságállítás, ami általános a gipszkarton csapsorokon, ahol a méret folyamatosan változik, de a forma nem.
Hasonlítsa össze a jelenlegi folyamat teljesen betöltött költségét, beleértve a kezelői munkát, a beállítást, a selejtezést és az utómunkálatokat, a tervezett kihasználtság mellett futó tekercses vonallal. Egy közepes méretű volt, aki két műszakban dolgozik 50 százalékos kihasználtság mellett, egy állandó keresztmetszetű alkatrész esetén általában 12-18 hónapon belül megtérül.
Álló állványos hengeralakító gép, acél folyáshatár 250-550 MPa Egyfejű kézi tekercselő etetőkocsival ...
Részletek
Fém állvány deszkázat görgőformázó gép Tengelyátmérő: 70–80 mm; állvány deszkázat hossza: 0,5–6 m; vastagság: 1-2,5 mm. ...
Részletek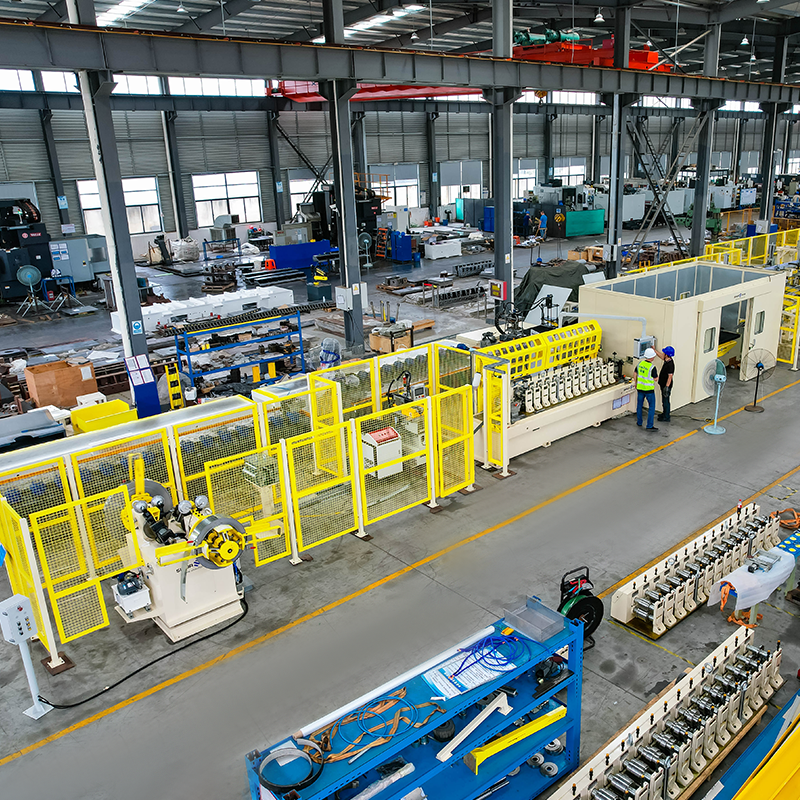
Automatikusan forgó kétfejű hidraulikus decoiler anyagmentes érzékeléssel, oldalanként 5 tonna. Gyorsan cserélhető kazettás ...
Részletek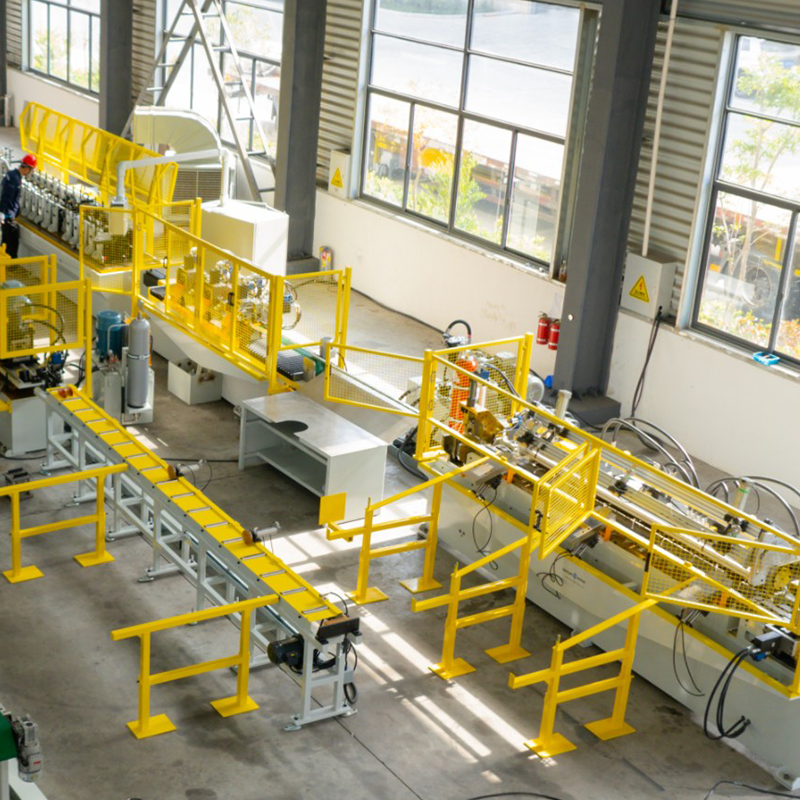
Kétfejű, előfestett acél hidraulikus táguló/összehúzó lecsévélő, kétfejű horganyzott acél tágító/összehúzó lecsévélő, előfestett acél tárolókonzol, szíjcsökkentés. ...
Részletek
UT FUT UDT mennyezeti T-rácsos rudas hengeralakító gép fő és kereszt elrendezés Az UT (fő és kereszt) mennyezeti T-rács prof...
Részletek
8 tengelyes szervo lyukasztó napelemes PV konzol tekercsformázó gép, a lyukasztási pozíció rugalmas beállítása. Anyagtekercs...
RészletekNe habozzon kapcsolatba lépni velünk, ha szüksége van ránk!
Elérhetőségek
TERMÉKEK
Mobil