Azok a vonalmenedzserek, akik a termelést acéltekercsekről a hengeralakító alumíniumra helyezik át, ritkán tudják megtartani a beállítási lapjukat. Az 1,5 mm-es 5052-H32-es szoláris rögzítőkonzol gyártója 40 méterenként láthat élhullámot, vagy figyelheti, ahogy a profilláb 4 fokkal kinyílik, miközben elhagyja a végállomást. A szalagmérő azonos volt, a tekercsek tiszták, és a vonal sebessége soha nem változott. Ami megváltozott, az az anyag: az alumínium gyorsabban megkeményedik, mint az acél, több rugalmas energiát tárol a folyáshatárhoz képest, és az acélhoz képest nagyjából háromszoros sebességgel vezeti el a hőt.
Tekercselő alumínium az alumínium tekercs folyamatos növekményes hajlítása kontúros hengerállomások sorozatán keresztül, állandó keresztmetszetű profil létrehozása érdekében. Az alakítási elv megegyezik az acéléval, de a fenti különbségek megváltoztatnak minden későbbi döntést: az ötvözetválasztást, a szerszámok kidolgozását, a kenést, a vonalsebességeket és az őszintén megjelölhető tűréseket.
Az alumínium hengeralakításban domináns ötvözetek az 1xxx, 3xxx és 5xxx sorozat, a 6xxx ötvözetek pedig csak lágy tempójúak; minél keményebb az indulat, annál valószínűbb, hogy a profil megreped a hajlítási vonalnál.
Az 1xxx sorozat, amely lényegében tiszta alumínium, a legjobb alakíthatóságot biztosítja, de nagyon alacsony szilárdságú, így illeszkedik a dekoratív kárpitokhoz, burkolatokhoz és tömítésekhez. A 3xxx sorozat mangánt ad hozzá, a 3003 pedig az alapértelmezett a tetőfedő profilokhoz, ereszcsatornákhoz és napelemes keretekhez, mert egyensúlyban tartja a nyúlást, a korrózióállóságot és a költségeket. Az 5xxx sorozat magnéziummal egészíti ki: az 5052 és 5056 a 3003-H14 folyáshatárának nagyjából kétszeresét adja, és a tengeri, szállítási és tartályprofilok szabványává vált. A 6xxx sorozat hőkezelhető; A 6061-T4 nagy sugarú hengerléssel alakítható, de a 6061-T6 általában megreped, és soha nem szabad hideghajlításra előírni.
| Ötvözet és temperálás | Termőerő | Megnyúlás | Min. hajlítási sugár | Tipikus profilok |
| 1100-O | 35 MPa | 35% | 0,5 t | Vágott, villogó, dekoratív |
| 3003-O | 45 MPa | 25% | 1,0 t | Tetőfedés, ereszcsatorna |
| 3003-H14 | 145 MPa | 12% | 1,5 t | Napelemes keretek, általános szekciók |
| 5052-H32 | 195 MPa | 12% | 2,0 t | Tengerészet, szállítás, tankok |
| 6061-T4 | 145 MPa | 22% | 2,5 t | Szerkezeti szakaszok |
Az alumínium nagyjából kétszer annyit rugózik vissza, mint az azonos merevségű lágyacél, és olyan gyorsan megkeményedik, hogy az ötödik állomásra belépő szalag mechanikailag más anyag, mint az elsőbe belépő.
Minden alakító állomás megemeli a helyi folyáshatárt, ami megnöveli a következő állomás hajlítóerejét. A kumulatív hatás kiszélesedő élhullámként, ívelt profilként vagy egy tekercsfutáson átsodródó lábszögként jelenik meg. Az alumínium gyorsan elvezeti a súrlódási hőt, így a rossz beállítás látható tünete a finom alumíniumpor vagy felszedés a tekercs felületén, nem pedig egy forró szalag.
Az alumínium tekercsszerszámait 0,2–0,4 mikrométer Ra felületi minőségre kell polírozni, D2 vagy DC53 szerszámacélból kell megmunkálni, és általában 15–30 méter/perc sebességgel kell járatni.
Mivel az alumínium hajlamos a szerszámacélra, hogy felkapaszkodjon, a felületkezelés és a kenés fontosabb, mint az acélhengerlésnél. Ezek a beállítások megakadályozzák a leggyakoribb hibákat:
A minimális hajlítási sugár a leggyorsabb módja a hengeralakításhoz használt alumínium temperálás összehasonlításának. Az értéket az anyagvastagság többszöröseként fejezzük ki, és ennek túllépése a külső hajlítási felületen repedést okoz.
Tipikus gyakorlat 90 fokos kanyaroknál, ahol a hajlítási tengely merőleges a gördülési irányra:
A gördülési irányra merőleges 90 fokos ívek értékei. A gördülési iránnyal párhuzamos hajlítás akár 50 százalékkal növelheti a minimális sugarat.
Lágy acél
Alumínium ötvözet
A megfelelően hangolt alumínium hengeralakító vonal plusz-mínusz 0,2 mm-es formált szélességtűrést és plusz-mínusz 0,3 mm-es lábhossz-tűrést tart fenn, feltéve, hogy a bejövő szalag szélessége és vastagsága a specifikációban marad.
Az alumíniumprofilok leggyakoribb minőségi hibája az élhullám, a hosszanti ív és a mikrokarcok a látható felületen. Az élhullám általában egyenetlen szalagszélességből vagy kopott tekercskészletből származik; az íj inkonzisztens szalagvastagságból származik; A karcolások a tekercs felületi hibáiból, szennyeződésből vagy nem megfelelő kenésből származnak. Mindhárom jobban láthatóvá válik az eloxálás vagy PVDF bevonat után, ezért a felületi követelményeket az ajánlattételi szakaszban kell megadni, nem pedig az első tekercs futtatása után.
Az alumínium tekercsformázó gyártás négy alkalmazási csoportra oszlik: szoláris szerelés, elektromos támogatás, építészet és szállítás, és a gép konfigurációja jobban eltér ezekben a csoportokban, mint az ötvözetválasztásban.
A napelemes szerelőprofilok jellemzően 3003-H14 vagy 5052-ből készülnek 1,5-2,5 mm vastagságban, előre lyukasztott lyukakkal, amelyeknek plusz-mínusz 0,5 mm hosszirányú tűrést kell tartaniuk. Ezt a tűréshatárt egy külön lyukasztó lépéssel szinte lehetetlen fenntartani, ezért egy soros szervo lyukasztóállomást is beépítenek ugyanabba a sorba.
 8 tengelyes szervo lyukasztó napelemes PV konzol tekercsformázó gép Ez a vonal a szervo lyukasztást és a hengeralakítást integrálja a szoláris szerelőprofilok szűk furattűrésének fenntartása érdekében, megválaszolva a korábban említett ±0,5 mm-es hosszirányú precíziós kihívást. Termék megtekintése →
Az elektromos tartóprofilokat, például az alumínium kábeltálcákat és a merevítőcsatornákat vékonyabb, jellemzően 0,8-1,5 mm-es szalagból alakítják ki, és ugyanaz a gép gyakran több profilszélességet is futtat egy műszakban. A gyorsan cserélhető kazettás szerszámok 30 perc alatt tartják az átváltási időt.
 Állítható szélességű kábeltálca tekercsformázó gép A több kábeltálca-szélesség közötti gyors váltáshoz készült, ez a gép megfelel a vékony szalagos elektromos tartóprofiloknak, és 30 perc alatti szerszámcserét tesz lehetővé. Termék megtekintése →
Az építészeti profilok közé tartoznak a PV modulkeretek és az ablak-ajtókeretek, ahol a hajlítási minőség határozza meg, hogy a keret sarkai 0,5 mm-en belül záródnak-e. Ezek a vonalak lassabban futnak, és a legmagasabb tekercselést követelik meg az üzletben.
 PV keret és ablak ajtó profil tekercsformázó gép Ez a gép precíz hajlítást tesz lehetővé az olyan építészeti profilokhoz, mint a PV modulok keretei és az ablak-ajtókeretek, segítve a sarokzárások elérését 0,5 mm-en belül a szövegben leírtak szerint. Termék megtekintése →
Mielőtt megrendelne egy vonalat, hasonlítsa össze az alkalmazási esettanulmányokat, és kérjen próbaüzemet saját tekercsével. A vásárlói esetkönyvtár bemutatja, hogyan kezelik a hasonló profilokat a gyártósorokon, és a Shanghai Sihua Precision Machinery Co., Ltd. támogatja az alumínium hengeralakító gépeinek próbaüzemét.
Nem. A T6 temperálásnál a 6061 nyúlása 10 százalék alatt van, és nagy a folyáshatára, így a külső sugár megreped a tipikus hengerelt íveken. Használja helyette a 6061-T4, 5052-H32 vagy 3003-H14 kódot. Ha a 6061-T6 tervezési követelmény, akkor a T4-ben hengereljük és öregítsük a kész profilt.
Az általános profilok esetében a 3003-H14 a legbiztonságosabb alapértelmezett. Szerkezeti, tengeri vagy szállítási profiloknál az 5052-H32 vagy 5056 nagyobb szilárdságot és elfogadható alakíthatóságot biztosít. A tisztán dekoratív profilok esetében az 1100-O vagy a 3003-O teljesen kiküszöböli a repedésveszélyt.
Hajlítsa túl a végső állomásokat 1-3 fokkal, adjon hozzá egy méretező állomást, amely nulla alakítási szöget alkalmaz, növelje a szalagfeszességet az állomások között, vagy helyezzen üzembe rugós korrigált szerszámokat. Gyártás előtt mérje meg a visszarugózást egy kalibrációs alkatrészen.
A szerszámacél minősége lehet azonos, D2 vagy DC53, de a tekercs felületének finomabbnak, a hézagoknak valamivel szűkebbnek, a kenésnek pedig könnyebbnek kell lennie. Ezek a különbségek az alumínium esetében kötelezőek, nem opcionálisak.
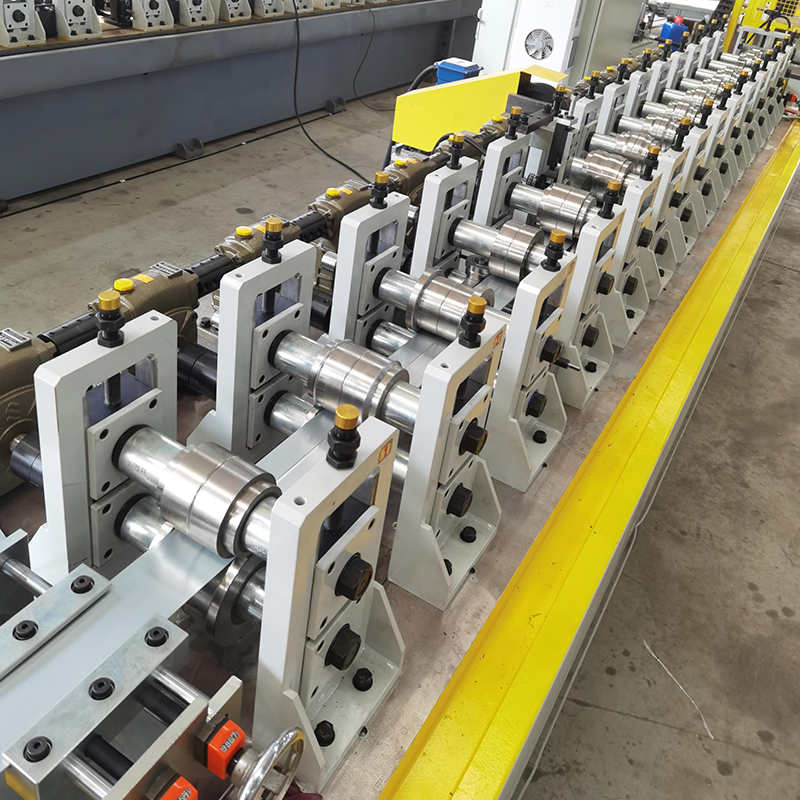
Gipszkarton csigakerekes reduktoros hengeralakító gép, egyszerű modell, nem gyorscserélhető kazettás típus, gazdaságos és megfizethető. (Bővíthető gyorsan cserélhető ...
Részletek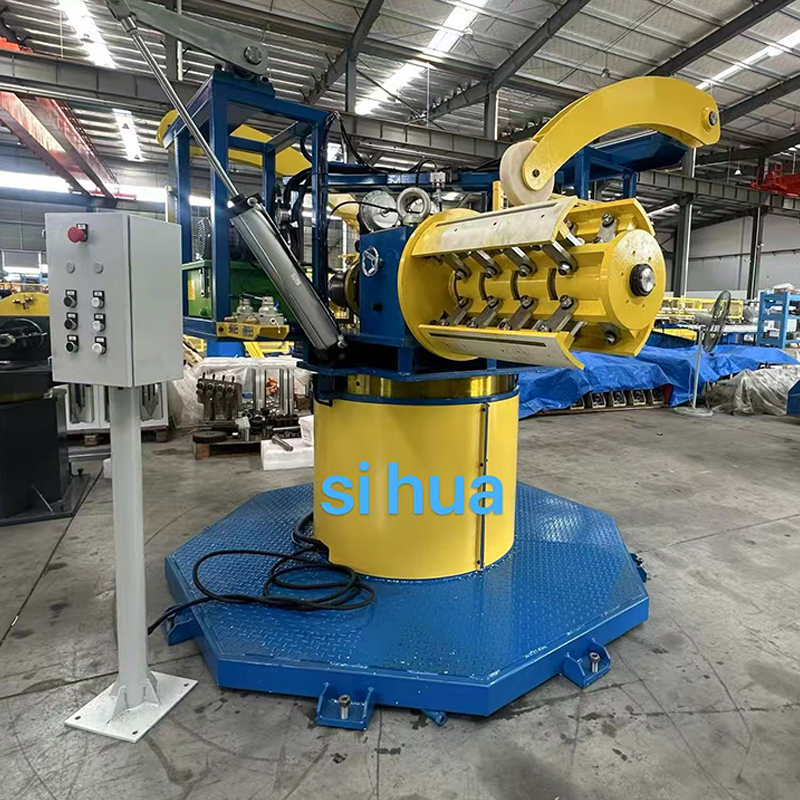
Kétfejű forgó hidraulikus, nagy teherbírású decoiler.Ez a berendezés automatikusan le tud szinkronban leállni az alakítógéppel, és hidraulikus expanzióval és összehúz...
Részletek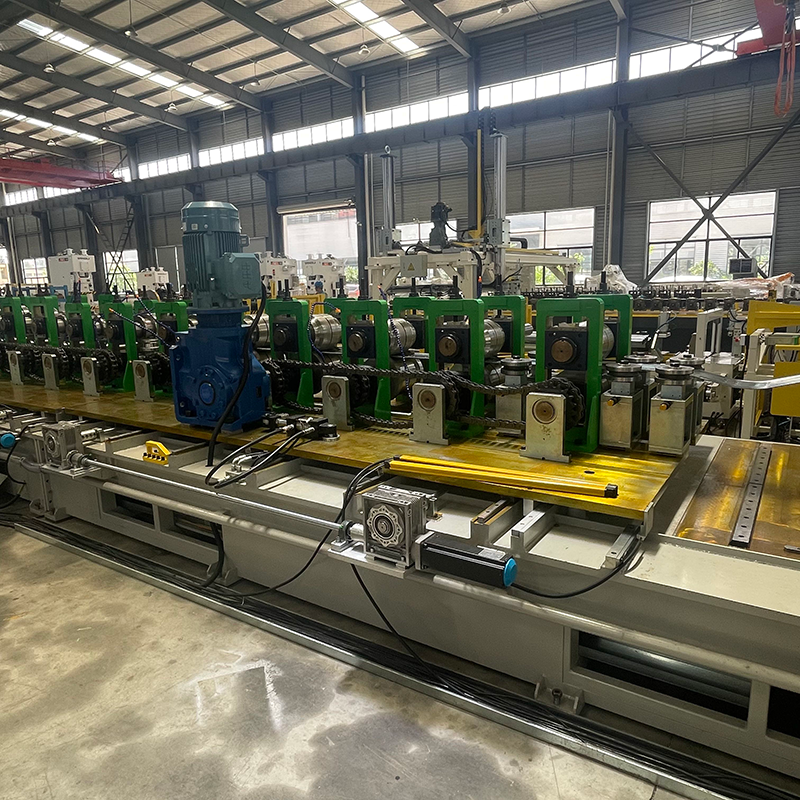
CUZ sigma hengeralakító gép Nagy teherbírású egyfejes decoiler, kapacitása 5 tonna. ...
Részletek
3. Az ötvözött horogkeresztes T-rúd tekercsformázó gép egy speciális berendezés, amelyet integrált ötvözött horgokkal ellátott T alakú acélrudak gyártására terveztek....
Részletek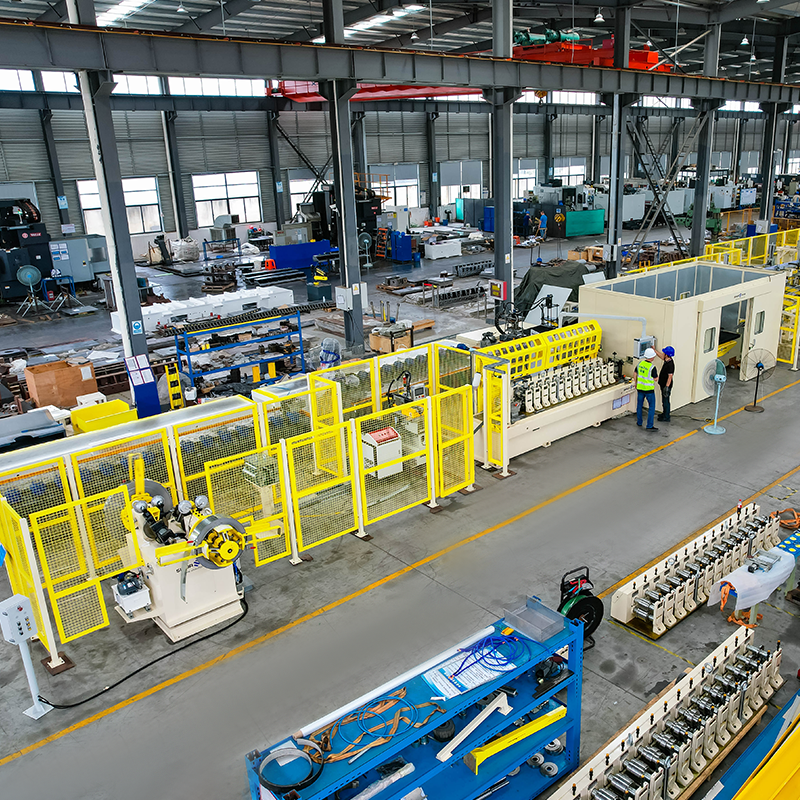
Automatikusan forgó kétfejű hidraulikus decoiler anyagmentes érzékeléssel, oldalanként 5 tonna. Gyorsan cserélhető kazettás ...
Részletek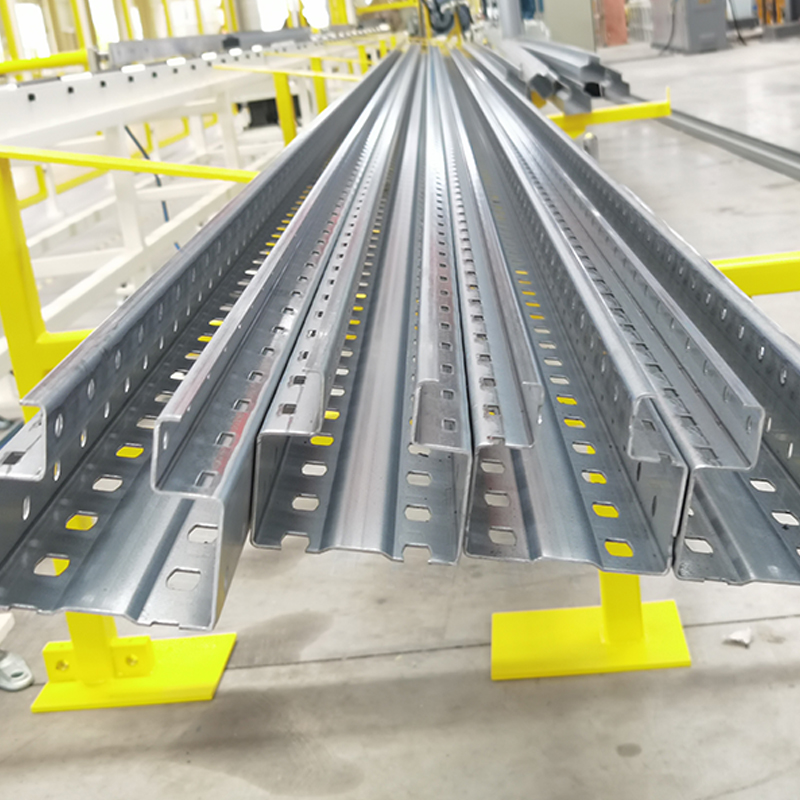
Álló állványos hengeralakító gép, acél folyáshatár 250-550 MPa Egyfejű kézi tekercselő etetőkocsival ...
RészletekNe habozzon kapcsolatba lépni velünk, ha szüksége van ránk!
Elérhetőségek
TERMÉKEK
Mobil